02

简单、易用、功能强大的商城系统

快速搭建独立的品牌商城网站。会员管理系统,建立电子会员提供各种数据的汇总、分析及多维度查询,协助企业进行精准营销。

首页 >> 公司新闻 >>技术文章 >> 伺服动力头的应用场景分析
详细内容

伺服动力头的应用场景分析

伺服动力头本质上是把主轴旋转和轴向进给都交给伺服电机控制的模块化加工单元。它的价值在于参数可设定、深度可控、换型不用改机械结构,而不仅仅在于能钻孔、能攻牙。因此,判断一个场景是否适合用伺服动力头,通常看下面四个特征,不需要先按行业划分:


  • 孔位多、批量大,靠人工摇臂钻或气动头做一致性差;

  • 有盲孔攻牙、细牙、深孔、压铸铝或粘刀材质,容易烂牙断锥;

  • 多品种小批量、换产频繁,换型要改齿轮、换导螺杆;

  • 要进自动化产线、无人化、要数据可追溯。

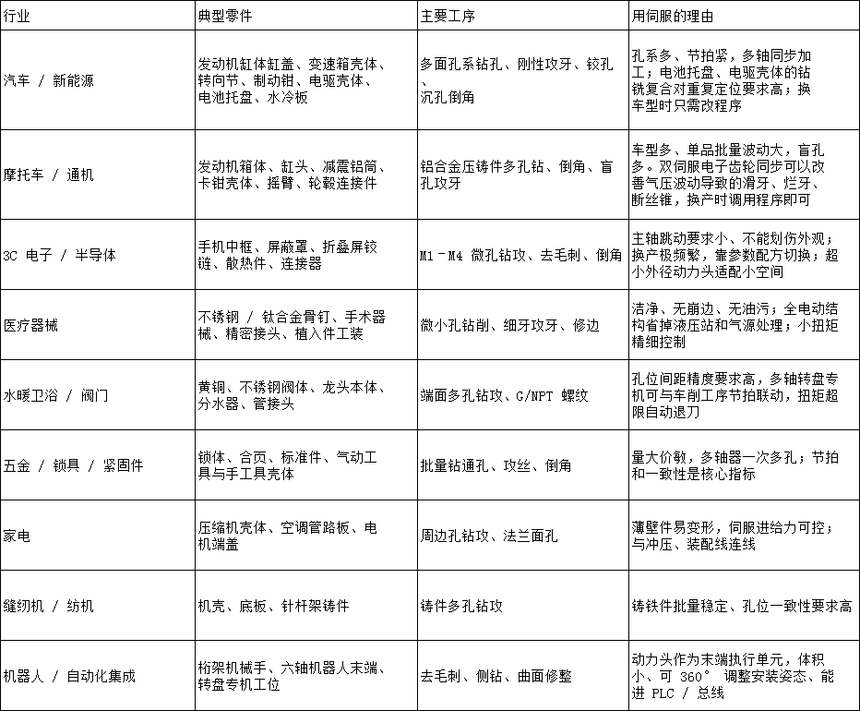
一、按行业看典型场景

微信图片_2026-11-16_103351_776.png

从终端分布看,汽车制造业约占动力头应用的 38.6%,是最大的单一市场,其中新能源相关贡献率已超过 60%;通用机械与专用设备约 24.3%;3C 电子及半导体设备约 15.7%;轨道交通与航空航天合计约 12.1%;其余分散在医疗器械、能源装备等。

二、按机床形态划分的五类场景

  1. 单工位专机 / 台式机:适合小件、单孔或少量孔,替代台钻与气动攻牙机,投入低、上手快。

  2. 多轴组合机床(配多轴器):一次装夹同步加工一整个面上的孔,选用排钻、可调式多轴器,适合法兰、盖板、箱体。

  3. 转盘式多工位专机:分度盘配合多个动力头,钻、攻、倒角分段完成,与前后车削、清洗工序连线成节拍。

  4. 卧式 / 立式 / 斜置安装(侧面加工):圆形动力头机身马达与皮带轮座可 360° 回转,特别适合侧面孔、型腔内部孔、深腔件。

  5. 自动化产线单元 / 机器人末端:配合送料、定位工装、上下料机械手,形成定位 — 夹紧 — 加工 — 退刀全自动循环;多品种靠调用程序切换。

三、最能让客户感到效果的六类难点场景

这六类场景,建议销售时重点讲:

  • 压铸铝盲孔攻牙:材质疏松、含硅高、切屑粘刀,传统气动头靠气压推力,容易烂牙、撞底;伺服进给全闭环、扭矩超限自动停并反转退刀,通止规合格率明显提升

  • 细牙 / 小螺纹(M1–M4):整体式高刚性结构、主轴跳动小,才攻得动细牙;这也是小外径机型的主要卖点。

  • 不锈钢、钛合金、高硬度件:伺服扭矩输出平稳,低速不爬行,配扭矩监控保护刀具。

  • 深孔 / 交叉孔:可设分段进给与多次退屑(啄钻),排屑顺畅不憋钻。

  • 多品种频繁换产:转速、进给、行程、螺距全部参数化,换型不用换导螺杆和齿轮,换产时间可以从几十分钟压到几分钟;3C 微孔攻牙案例中,换产时间从 35 分钟降到 8 分钟

四、什么时候不建议用伺服

这四种情况,如实说明比强行推销更有说服力:

  • 大直径重载镗孔、粗加工:峰值扭矩需求大,液压动力头(单机可达万牛米级)在风电轴承座、盾构法兰、大型曲轴油孔等极端工况仍不可替代

  • 客户单价极敏感、单件零星加工:气动动力头成本更低,68% 的中小制造企业基础工序仍在用气动,M3–M12 快换夹头就能满足

  • 只需单纯铣削长行程、且已有加工中心:直接上 CNC 更划算。

  • 环境极差、无电控维护能力的小作坊:伺服系统需要干燥通风、丝杆每日清扫,维护门槛高于气动。


电话直呼
在线客服
在线留言
发送邮件
企业位置
联系我们:
联系人:郑剑
职位:销售
联系方式:18602094542
手机:18602094542
在线咨询
点击这里给我发消息
点击这里给我发消息
点击这里给我发消息
售后服务
点击这里给我发消息
还可输入字符250(限制字符250)
技术支持: 建站ABC | 管理登录
seo seo