02

简单、易用、功能强大的商城系统

快速搭建独立的品牌商城网站。会员管理系统,建立电子会员提供各种数据的汇总、分析及多维度查询,协助企业进行精准营销。

首页 >> 公司新闻 >>技术文章 >> 伺服动力头装伺服电机和步进电机的区别
详细内容

伺服动力头装伺服电机和步进电机的区别

伺服动力头(伺服电机)VS 步进动力头(步进电机)

针对钻、攻牙加工场景整理, | 对比项 | 伺服电机(伺服动力头)| 步进电机(步进动力头)

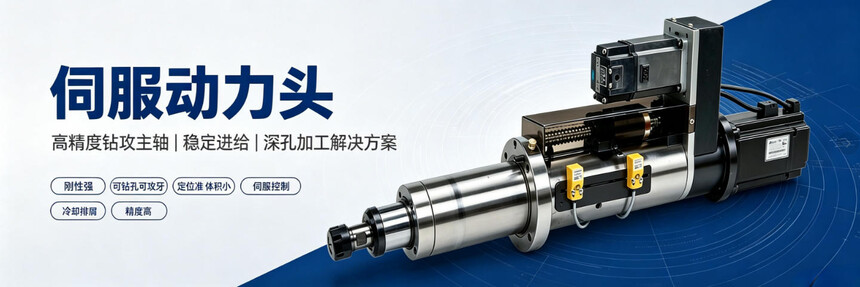
伺服动力头网站首页.jpg

1、伺服电机控制方式| 闭环,带编码器实时反馈位置、速度,自动纠错,不会丢步

2、步进电机控制方式开环(普通步进),只发脉冲,没有位置反馈;负载一大就丢步,系统不知道出错

扭矩特性| 额定转速内恒扭矩,高速扭矩不掉;短时可 3 倍过载,遇到切削阻力能扛住,适合攻牙、重切削 | 低速扭矩不错,转速越高扭矩快速下跌;无过载能力,卡钻、攻牙阻力大直接丢步、乱牙

运行平稳性| 低速无共振,震动小、噪音低,进给顺滑,攻牙牙纹均匀 | 低速容易共振抖动,加工表面纹路差,攻牙容易烂牙、牙距不稳

响应速度| 加减速快,启停灵敏,适合快节拍自动化产线 | 响应慢,加速慢,高速启停容易冲刀、撞刀

加工精度 & 重复定位| 精度由编码器决定,重复定位高,双伺服可以刚性攻牙(无浮动攻牙器),牙距稳定 | 精度受细分限制,丢步后行程、深度、牙距全部跑偏;攻牙大多要加浮动攻牙器补偿误差

发热、能耗| 按需出力,发热低,长时间连续工作稳定 | 静止锁止也持续通电发热,长时间批量加工温升明显

成本| 整套(电机 + 驱动器)贵,调试参数多 | 价格便宜,调试简单,预算友好

适合场景| 不锈钢、铁件攻牙、深孔钻、批量高速加工、多轴联动、节拍快、不允许报废工件 | 铝材、塑料、轻切削、低速钻孔、精度要求不高、预算有限、节拍慢的简单钻孔 |

总结:

✅ 伺服动力头:不怕阻力、不丢步、攻牙稳、节拍快,适合批量攻牙、重切削,良品率高

✅ 步进动力头:价格低,只适合轻负载、单纯钻孔,不适合硬料攻牙,容易乱牙、深度不准

电话直呼
在线客服
在线留言
发送邮件
企业位置
联系我们:
联系人:郑剑
职位:销售
联系方式:18602094542
手机:18602094542
在线咨询
点击这里给我发消息
点击这里给我发消息
点击这里给我发消息
售后服务
点击这里给我发消息
还可输入字符250(限制字符250)
技术支持: 建站ABC | 管理登录
seo seo