
宏创 HCD6S-120-ER32 双伺服钻攻动力头 产品特点与核心优势
一、基础机型核心参数(HCD6S-120-ER32)
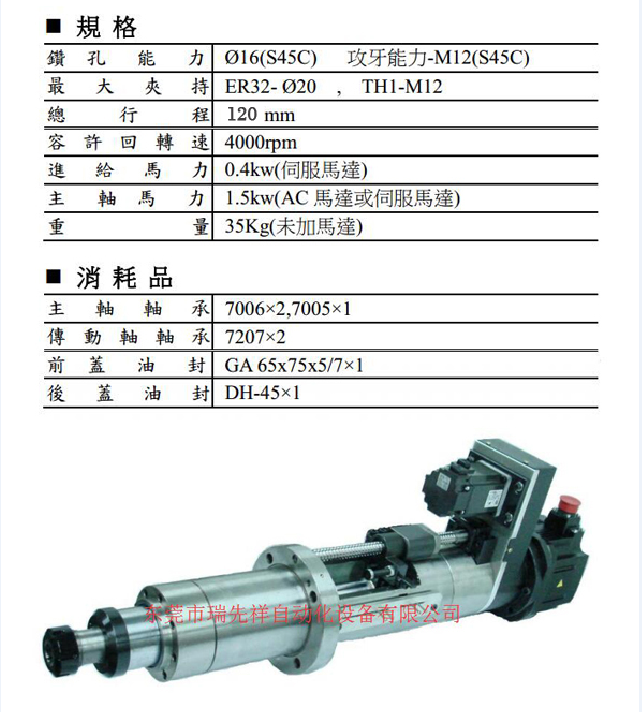
HCD6S系列结构图
驱动结构:双伺服独立控制(主轴伺服 + 进给伺服),钻攻一体
有效行程:120mm
夹持规格:ER32 筒夹,最大夹持 φ20 刀具
加工能力:S45C 钢材钻孔 φ16、攻牙 M12
功率配置:主轴 1.5kW 伺服 / 异步可选,进给 0.4kW 伺服
最高转速:8000rpm
主轴轴承:进口精密配对角接触轴承,高刚性低跳动
本体结构:圆形套筒一体式机身
二、核心产品特点
1. 双伺服全数字化闭环控制,攻牙零断刀
主轴旋转、进给走刀独立伺服编码器同步联动,牙距程序数字化设定,无需更换齿轮、靠模,M1~M12 螺纹加工同步精准。
微米级深度定位,快进、工进、攻丝、退刀、返程五段速度分段编程,深孔、阶梯孔、盲孔螺纹一次成型,无过冲、深浅尺寸偏差。
攻丝时实时转速进给匹配,不锈钢、铸铁、铝合金加工不易崩断丝锥,批量螺纹一致性极高。
2. ER32 通用夹持,刀具适配范围广
标配 ER32 弹性筒夹,夹持范围 φ3~φ20,兼容钻头、丝锥、倒角刀、锪孔刀;可快速换装多轴器、浮动攻牙头,适配多工位自动化专机,换刀便捷,通用性远超 JT/AS 短夹持型号。
3. 圆形紧凑本体,多场景灵活安装
圆筒式机身,体积小巧轻量化,支持卧式、立式、倾斜多角度安装,设备机架前后微调空间充足。
主轴电机两种安装方案:直连式 / 侧挂安装板,适配狭小设备内部布局,非标专机、流水线、转盘机均可适配。
4. 高刚性精密传动,长时间稳定加工
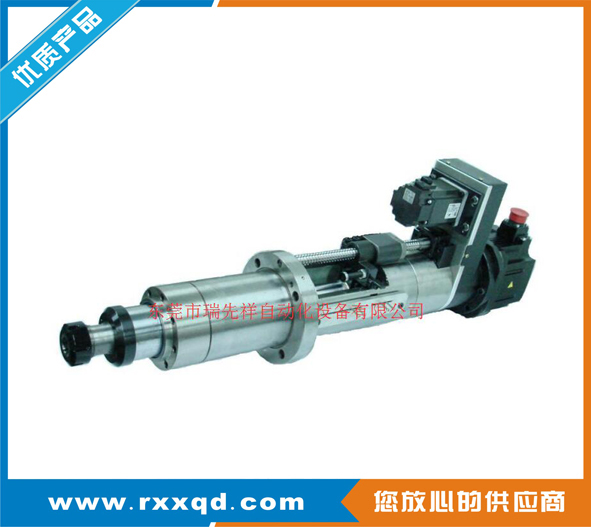
进给采用精密滚珠丝杆 + 线性导轨,低摩擦、低间隙,往复进给顺滑无卡顿。
主轴采用进口配对精密轴承,高速温升低、径向跳动≤0.003mm,长期批量加工不抖振,孔位光洁度好。
同步带静音传动,运行噪音低,车间环境友好。
5. 纯伺服无液压 / 气动结构,洁净免繁维护
无油缸、油泵、气管、密封件、调压阀等易损配件,无漏油、漏气污染工件,适配 3C、新能源、精密五金、卫浴阀体等洁净加工场景。
仅主轴轴承定期微量润滑,损耗件少,停机维修时长大幅降低。
6. 宽域无级变速,一机多工艺复合加工
转速 0~4000rpm 可调:
低速大扭矩:不锈钢、铸铁硬质材料攻牙;
高速轻切削:铝件、铜件钻孔、倒角、锪平;
单台动力头可完成钻孔、攻丝、沉头、倒角多道工序,替代多台单功能气动 / 油压动力头。
三、对比传统气动 / 油压动力头核心优势
加工精度优势
油压 / 气动靠气缸压力进给,深浅误差大、攻丝易乱牙;HCD6S-120 全伺服闭环,深度重复定位精度 ±0.005mm,螺纹通止规合格率接近 100%,减少不良品损耗。
综合生产成本更低
节能:仅加工时做功,待机几乎零耗电,省去液压站、空压机 24 小时空载能耗;
耗材省:无液压油、密封件、电磁阀更换成本,轴承维护周期超 1 年;
刀具寿命提升 30%+:分段加减速缓冲,减少刀具冲击磨损。
自动化适配性强
支持 PLC、运动控制器通讯,程序可存储多套加工参数,工件换型一键调取;搭配多轴器可实现多孔同步钻攻,适配自动化流水线、转盘专机、多工位工装,大幅提升单机产能。
工况适应性更强
不受气压压力波动、油温变化影响,高低温车间、长时间 24 小时连续量产稳定;无油污污染工件,无需额外清洗工序,提升成品品质。
四、适用行业
3C 数码壳体、新能源接线端子、汽车汽配压铸件、卫浴阀门、锁具五金、精密模具配件、医疗器械小件等批量钻孔攻丝自动化设备配套。


