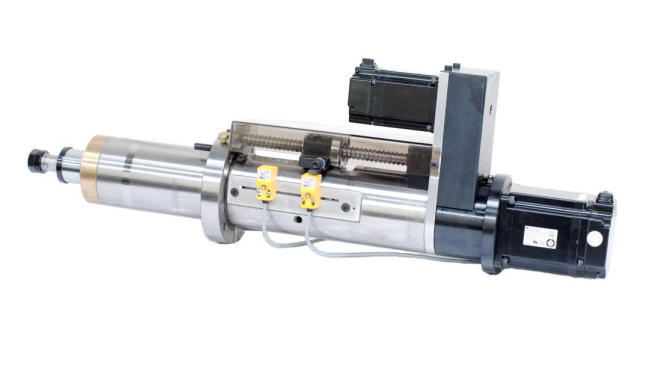
伺服动力头选型完整注意事项
一、加工工艺先定类型(钻孔 / 攻牙 / 铣削)
钻孔动力头适合钢、铝、铜打孔;重点看最大钻孔直径、主轴转速范围、深孔排屑、轴向进给推力。
深孔加工优先选带内冷、分段进给功能,支持 G73/G83 循环。
攻牙动力头(伺服攻丝)必须选伺服主轴 + 伺服进给双伺服(同步攻牙),不能单用气缸进给;具备浮动补偿、过载保护、攻牙循环。盲孔攻牙要预留安全深度,防止撞底断丝锥。
铣削 / 倒角动力头看重主轴扭矩、刚性、径向跳动,进给速度不宜过快,适合端面铣、开槽。
二、核心参数选型(最关键)
1. 主轴功率 & 扭矩
不要只看转速!相同功率下转速越高,扭矩越小。
2. 转速范围
核对材料推荐切削转速:钢件偏低、铝铜偏高;伺服动力头不要长期运行在最低速区间,低速容易扭矩发热不足。
3. 行程(进给行程)
有效进给行程 = 工件厚度 + 导向距离 + 安全余量 (10‑20mm),不要卡着工件深度选,预留余量。
4. 进给推力(轴向出力)
钻孔需要轴向推力,越硬的材料需要推力越大;伺服进给推力由伺服电机 + 丝杆决定,推力不足会出现钻不动、打滑。
5. 主轴精度
三、驱动配置选择
单伺服动力头(伺服进给 + 变频主轴):多用于钻孔,成本低;不能刚性攻牙
双伺服动力头(进给伺服 + 主轴伺服):可钻孔、攻牙一体,主轴与进给同步,支持刚性攻丝,推荐一体机多工序选用。
丝杆:滚珠丝杆优先,进给顺滑;重载可选导程更小丝杆,推力更大、进给更稳。
四、冷却与排屑
五、安装与配套
安装方式:立式、卧式、倾斜角度安装;确认法兰尺寸、安装孔位能否匹配你的机架、滑台、多轴器。
是否带多轴器:多孔加工,选动力头 + 多轴器,注意动力头输出扭矩能否带动多轴负载。
控制器:伺服动力头必须配专用伺服控制系统,支持钻孔循环、攻牙循环;注意通讯协议(脉冲、485)能否对接 PLC。
六、工况环境与负载余量
负载余量:选型功率、扭矩建议预留 20%‑30% 余量,避免长期满负荷运行,发热、故障率高。
连续工作:大批量自动化产线,选工业级长期工作制电机,不要选短时工作款。
使用环境:粉尘多、切削液多,选用防护等级 IP65 以上电机。
七、常见避坑要点
想用同一个动力头钻孔 + 攻牙,一定要双伺服,不要单伺服。
深孔加工不要只看钻孔直径参数,一定要确认排屑能力,否则极易断钻头。
盲孔攻牙:要有深度限位 + 过载保护,丝锥撞底必断。
不要追求过高转速而牺牲扭矩,大孔硬料低速大扭矩才是重点。