02

简单、易用、功能强大的商城系统

快速搭建独立的品牌商城网站。会员管理系统,建立电子会员提供各种数据的汇总、分析及多维度查询,协助企业进行精准营销。

首页 >> 公司新闻 >>技术文章 >> 伺服动力头钻孔常用的G73、G83 深孔钻循环两种加工方式有哪些区别?
详细内容

伺服动力头钻孔常用的G73、G83 深孔钻循环两种加工方式有哪些区别?

伺服动力头钻孔常用的G73、G83 深孔钻循环两种加工方式有哪些区别?

两者都是啄钻(分段进给、抬刀排屑),专门解决深孔排屑差、钻头烧损、断刀问题。 判断深孔:孔深 ÷ 孔径>3 倍,就建议用啄钻循环。

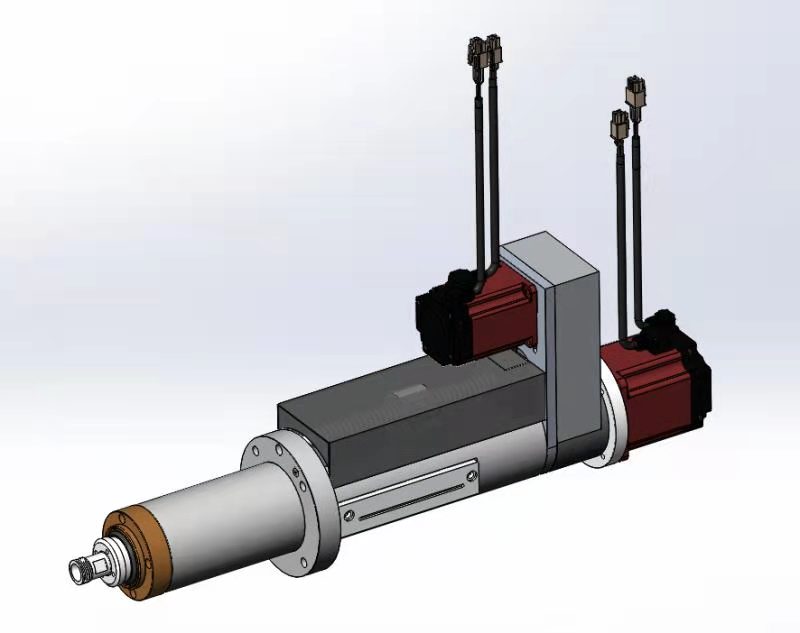
微信图片_20210623161646.jpg

一、G73 高速深孔钻循环(浅‑中等深孔)

动作流程

  1. 钻头快速到孔上方安全位置

  2. 向下钻 Q 深度

  3. 小幅回退一点点(不是完全退出孔外),断屑

  4. 再往下钻 Q 深度,循环往复直到钻到总深度

  5. 一次性快速退回初始平面

✅ 特点

  • 回退距离很小,不退出工件表面

  • 效率高,抬刀时间短

  • 作用:断屑,铁屑碎掉,但铁屑不能完全被带出来

  • 适合:孔深不算特别深、材质铝、铜、塑料、铸铁,排屑比较轻松

一般深径比 3‑5 倍孔径优先 G73

❌缺点:深孔、不锈钢、钢材,铁屑排不干净,容易堵屑烧钻头


二、G83 深孔钻循环(真正深孔,推荐钢件)

动作流程

  1. 钻头快速到孔上方

  2. 钻 Q 深度

  3. 完全抬刀,退出工件外面(R 点高度),把铁屑全部带出孔

  4. 再快速下到距离上次孔底一小段距离,再往下钻 Q 深度

  5. 重复,直到钻到总深度,退回

✅ 特点

  • 每次啄钻后完全退出孔外排屑

  • 排屑效果最好,冷却切削液能冲进孔内

  • 适合:钢材、不锈钢、深孔,深径比>5 倍孔径,最不容易断钻头

自动化伺服动力头加工钢件深孔,优先用 G83

❌缺点:来回抬刀,加工时间更长,效率比 G73 低

三、伺服动力头选型实操建议

  1. 如果经常打钢件深孔:选带G83 深孔循环 + 内冷(中心出水)双伺服动力头,排屑效果翻倍。

  2. 铝件浅深孔:用 G73,效率高。

  3. 如果你控制器不支持 G73/G83,就只能自己 PLC 写分段进给啄钻程序。

电话直呼
在线客服
在线留言
发送邮件
企业位置
联系我们:
联系人:郑剑
职位:销售
联系方式:18602094542
手机:18602094542
在线咨询
点击这里给我发消息
点击这里给我发消息
点击这里给我发消息
售后服务
点击这里给我发消息
还可输入字符250(限制字符250)
技术支持: 建站ABC | 管理登录
seo seo