02

简单、易用、功能强大的商城系统

快速搭建独立的品牌商城网站。会员管理系统,建立电子会员提供各种数据的汇总、分析及多维度查询,协助企业进行精准营销。

首页 >> 公司新闻 >>技术文章 >> 伺服动力头深孔加工优势
详细内容

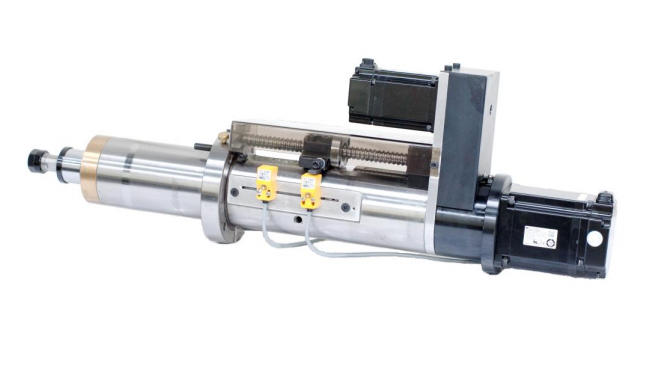
伺服动力头深孔加工优势

伺服动力头深孔加工优势

深孔一般指孔长≥孔径 3 倍,难点:排屑困难、钻头易发热崩尖、孔偏、深度难控。伺服动力头依靠可编程间歇进给 + 闭环位置 / 扭矩监控,相比气动、液压动力头优势非常突出。

ScreenShot_2026-03-20_110516_165.jpg

1. 支持 G73/G83 间歇退屑循环(深孔最核心优势)

可直接在程序里设置分段钻孔:钻一段 → 抬刀退屑 → 再进刀

  • G73:微量退刀,适合中等深度孔,减少空行程;

  • G83:完全退到工件外,充分排屑、冷却钻头,适合长径比大的深孔。 气动 / 液压动力头大多只能一次性工进,很难做灵活分段退屑,深孔极易堵屑烧钻。

2. 闭环位置控制,深度精度稳定

进给伺服 + 编码器闭环反馈:

  • 每一段进给深度、抬刀距离精准可控;

  • 盲孔深孔不会出现超深、深浅不一;

  • 重复定位精度可达 0.02~0.05mm; 液压、气动受压力波动影响,深度一致性差。

3. 实时扭矩监控,断钻保护

伺服驱动器实时采集切削负载:

  • 堵屑瞬间扭矩飙升,系统立刻报警、停机或抬刀;

  • 有效防止钻头扭断、工件报废; 深孔堵屑是高发问题,这项保护是气动款基本没有的。

4. 进给速度无级可调,适配深孔切削特性

  • 快进、工进、退刀速度独立设定;

  • 切入工件时可降速,避免钻头崩尖;切削中可根据材料微调进给量;

  • 铝、钢、铸铁、不锈钢都能匹配对应的切削参数。 液压动力头调速麻烦;气动进给速度基本不可精细调节。

5. 稳定进给刚性,减少孔偏斜

搭配滚珠丝杠 + 直线导轨结构:

  • 进给推力稳定无冲击,不会像气缸那样启动冲击;

  • 深孔长钻头刚性差,平稳进给能降低钻头摆动,改善孔直线度,减少孔径偏大、喇叭口。

6. 冷却吹气时序可编程

可以和钻孔动作联动:进刀开冷却 / 吹气,抬刀时持续冲屑,把孔内铁屑带出,进一步改善深孔排屑与散热。

7. 工艺柔性强,换产品不用改硬件

程序修改参数即可切换孔径、孔深、分段退刀量,适合多品种自动化设备(转盘机、专机)。

8. 能耗低、干净稳定

对比液压动力头:无漏油、不用维护液压站;启停响应快。

电话直呼
在线客服
在线留言
发送邮件
企业位置
联系我们:
联系人:郑剑
职位:销售
联系方式:18602094542
手机:18602094542
在线咨询
点击这里给我发消息
点击这里给我发消息
点击这里给我发消息
售后服务
点击这里给我发消息
还可输入字符250(限制字符250)
技术支持: 建站ABC | 管理登录
seo seo