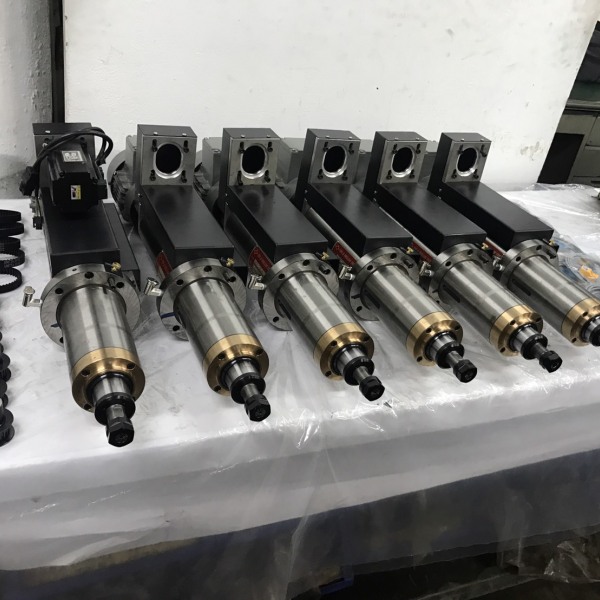
伺服动力头装伺服电机和步进电机的区别
伺服动力头(伺服电机)VS 步进动力头(步进电机)
针对钻、攻牙加工场景整理, | 对比项 | 伺服电机(伺服动力头)| 步进电机(步进动力头)
1、伺服电机控制方式| 闭环,带编码器实时反馈位置、速度,自动纠错,不会丢步
2、步进电机控制方式开环(普通步进),只发脉冲,没有位置反馈;负载一大就丢步,系统不知道出错
扭矩特性| 额定转速内恒扭矩,高速扭矩不掉;短时可 3 倍过载,遇到切削阻力能扛住,适合攻牙、重切削 | 低速扭矩不错,转速越高扭矩快速下跌;无过载能力,卡钻、攻牙阻力大直接丢步、乱牙
运行平稳性| 低速无共振,震动小、噪音低,进给顺滑,攻牙牙纹均匀 | 低速容易共振抖动,加工表面纹路差,攻牙容易烂牙、牙距不稳
响应速度| 加减速快,启停灵敏,适合快节拍自动化产线 | 响应慢,加速慢,高速启停容易冲刀、撞刀
加工精度 & 重复定位| 精度由编码器决定,重复定位高,双伺服可以刚性攻牙(无浮动攻牙器),牙距稳定 | 精度受细分限制,丢步后行程、深度、牙距全部跑偏;攻牙大多要加浮动攻牙器补偿误差
发热、能耗| 按需出力,发热低,长时间连续工作稳定 | 静止锁止也持续通电发热,长时间批量加工温升明显
成本| 整套(电机 + 驱动器)贵,调试参数多 | 价格便宜,调试简单,预算友好
适合场景| 不锈钢、铁件攻牙、深孔钻、批量高速加工、多轴联动、节拍快、不允许报废工件 | 铝材、塑料、轻切削、低速钻孔、精度要求不高、预算有限、节拍慢的简单钻孔 |
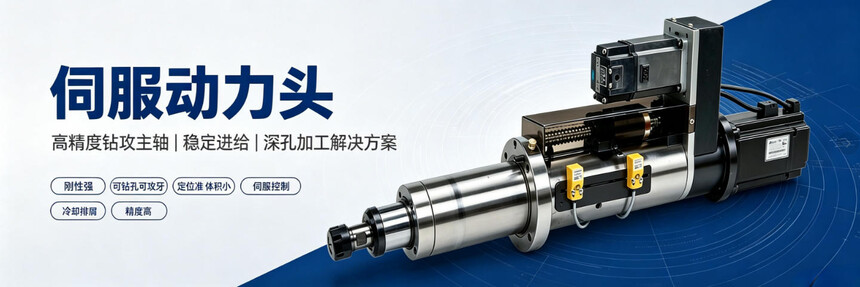
总结:
✅ 伺服动力头:不怕阻力、不丢步、攻牙稳、节拍快,适合批量攻牙、重切削,良品率高
✅ 步进动力头:价格低,只适合轻负载、单纯钻孔,不适合硬料攻牙,容易乱牙、深度不准
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣