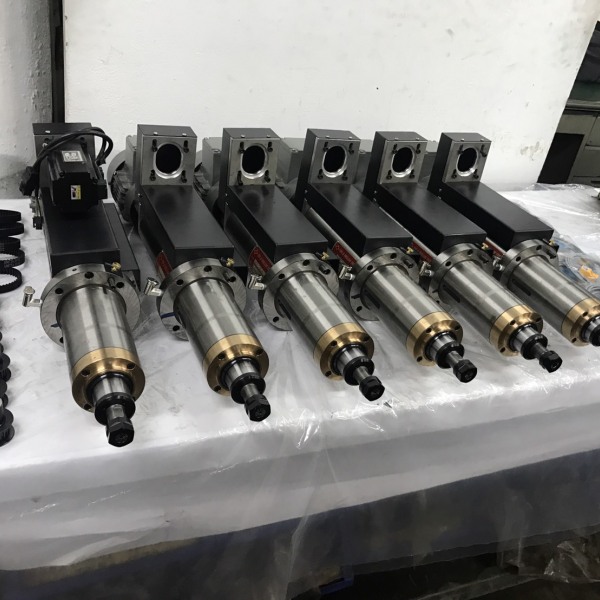
伺服动力头伺服马达的选择要求
核心公式
P(kW)=T(N·m)×n(rpm)÷9550 功率是扭矩 + 转速的综合结果;不是功率越大就一定加工能力越强,但功率决定持续切削的上限。

1、主轴伺服电机(旋转电机,钻孔 / 攻牙)
✅ 同转速下:功率越大 → 额定扭矩越大 → 可钻更大孔、攻更大牙、吃刀更深,材料去除率更高
✅ 高速加工(铝件小孔、高速钻孔):功率是瓶颈,需要大功率高转速电机
❌ 不同转速不能直接比功率: 例:0.75kW 3000rpm,和 0.75kW 1500rpm,低速款扭矩大一倍,重切削能力更强
❌ 有减速箱时:小功率电机 + 减速,也能输出很大扭矩,适合钢件大孔攻牙
一句话:低速重切削看扭矩,高速高效率看功率
2、进给伺服电机(进刀伺服)
进给功率决定进给推力、进给速度、快移节拍:
功率大:进给推力更大,硬料、深孔进给不容易堵转、过载报警;快进速度更高、节拍更快
进给扭矩不够,哪怕主轴功率很大,也走不动刀、闷刀
3、限制加工能力的其他因素(很关键)
电机功率只是其中一项,就算功率够,下面不够照样加工不了:
动力头本体刚性、轴承、主轴跳动
减速比、传动效率(皮带 / 齿轮损耗)
刀柄、夹头刚性
冷却排屑、刀具
惯量匹配(攻牙容易丢牙、同步不稳)
4、客户的选型逻辑
加工钢件、大孔径、大牙、低速攻牙:优先看额定扭矩,可以选小功率 + 减速方案
铝、铜、小孔、高速批量钻孔:优先看功率,保证高转速下持续切削
双伺服动力头:主轴伺服管旋转切削能力,进给伺服管进给推力和进给速度,两个都要匹配
简短总结
功率和加工能力正相关,但不是线性直接对等;功率代表持续做功上限,扭矩才是某一转速下能不能啃得动材料的直接指标。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣