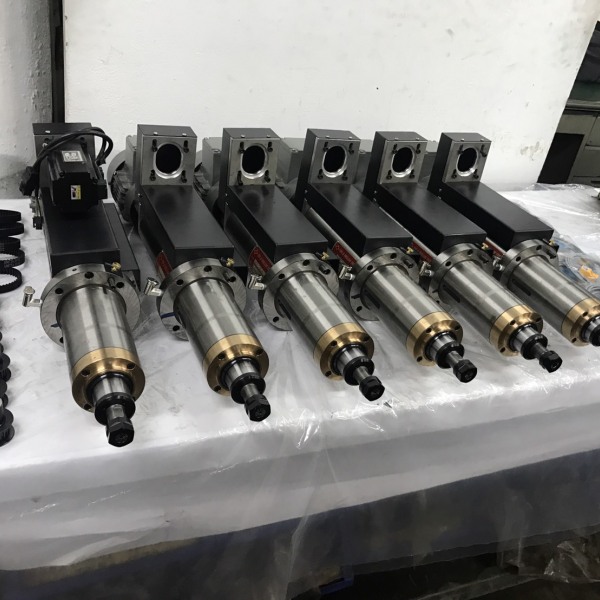
伺服动力头|不同材质 转速 + 伺服电机选型参考
伺服动力头|不同材质 转速 + 伺服电机选型参考(钻孔 / 攻牙)
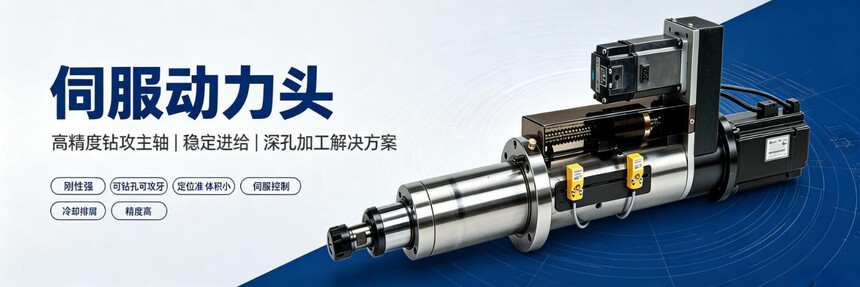
前提:双伺服动力头(主轴伺服 + 进给伺服);包含推荐线速度 Vc、转速、扭矩特点、电机选型逻辑;钢 / 不锈钢优先看扭矩,铝铜优先看功率。
n:转速 rpm;Vc:切削线速度 m/min;d:孔径 / 牙径 mm

一、各材质参考表(硬质合金钻头;高速钢钻头单独标注)
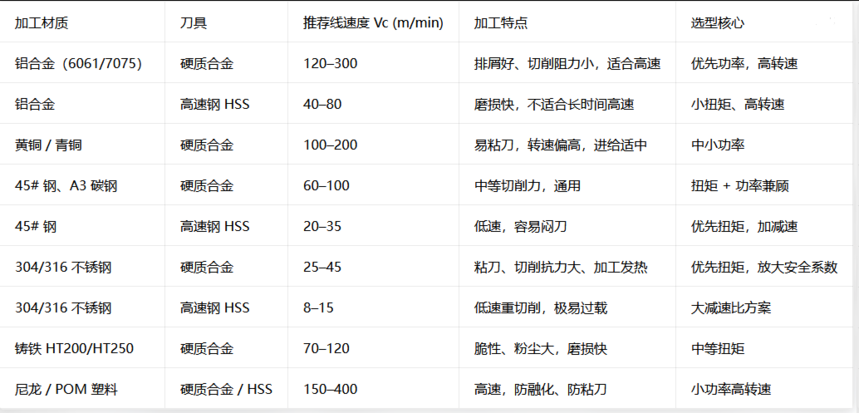
举例:45# 钢,硬质合金钻头,d=10mm,Vc=70 n=1000×70÷(3.14×10)≈2230rpm
二、主轴伺服电机选型经验(圆形伺服动力头,钻孔攻牙通用)
说明:电机功率≠主轴输出扭矩,减速比是关键;下面是行业常规搭配(带减速)
✅ 铝、铜、塑料,小孔(≤φ12)、批量高速钻孔 主轴:0.4kW / 0.75kW 伺服;高转速,减速比小(1:1~1:3)
✅ 铝、黄铜,φ12–φ20,或者 M10 以内攻牙 主轴:0.75kW 伺服最常用
✅ 45# 钢,φ3–φ16 钻孔、M3~M12 攻牙(市面主力款) 主轴:0.75kW / 1.0kW;减速比 1:4~1:10
✅ 45# 钢大孔 φ16–φ25、M12~M18 攻牙 / 铸铁重切削 主轴:1.5kW 伺服,大减速比
✅ 304 不锈钢,φ8 以上钻孔、M8 以上攻牙(重点) 主轴:1.0kW 起步,优先 1.5kW;减速比选大(1:8~1:15),靠减速放大扭矩,不要单纯选大功率高转速电机
✅ 不锈钢大规格 M16 以上、深孔断续加工 主轴:2.2kW 及以上
进给伺服配套经验: 常规小件:0.4kW 进给;不锈钢、深孔、大切削:0.75kW 进给;大推力重切削 1.0kW 进给
三、选型避坑
不锈钢不要盲目选高转速:Vc 低,转速本身就要压低,低速扭矩才是瓶颈,小功率 + 大减速比性价比更高
铝件不要一味加大扭矩:铝件不怕扭矩怕转速不够,功率不足高速切削会掉转速、表面差
高速钢钻头全线速度压低,不管什么材料,都要降转速、降进给,扭矩余量加大
攻牙比钻孔要求更高:攻牙看峰值扭矩,钻孔看额定持续扭矩
深孔、断续切削、偏心钻,全部再放大一档余量
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣