
浮动倒角刀SDT121245产品介绍
浮动倒角刀产品介绍
1、可克服3D软体的不足,避免写3D程序的繁琐,通过刀杆本身上下浮动沿着起伏工件轮廓即可完成倒角;
2、不用跑Z轴;
3、省时、减少机械磨耗;
4、适用于曲面及不规则外型工件;
5、上下浮动范围在7mm一次性完成;
前端滚磨刀客户可更换,ER11筒夹,标配夹持范围6mm弹簧夹头。可根据自己实际需要更换不同规格的滚磨刀头,适用不同产品的加工。产品容许转速1000-8000rpm,客户根据加工中心和加工材质的不同进行调整,以达到理想的加工效果。
通过不断的挤压切削工件被加工边缘来达到去毛刺和倒角的目的,轴向浮动去毛刺工具在轴向上有7mm的浮动范围,用来去除高度变化的轮廓毛刺,或者是孔口曲面毛刺。使用时设定刀具Z轴位置,让滚磨刀接近工件表面点以下1-2mm(预压入量),之后刀具就可以自动在高度方向上自动补偿,从而达到去不规则高度面的毛刺的目的。
通过ER11的夹头,可以夹持切削滚磨刀柄部直径从0.5mm-7mm;
拥有轴向浮动7mm的浮动范围;
补偿能力;可以向上7mm;
旋转与加工方向一致;
顺时针旋转容许转速:1000-8000r/min;
进给率容许:F500-F3000mm/min;
通过刀具的浮动机制,该种浮动去毛刺倒角刀具可以沿着工件不平整的边缘移动加工,上下浮动的压力是可以通过刀柄里面的机构进行调节的,刀具可以直接通过机床及加工中心主轴驱动或者在有动力的机械手臂上使用。
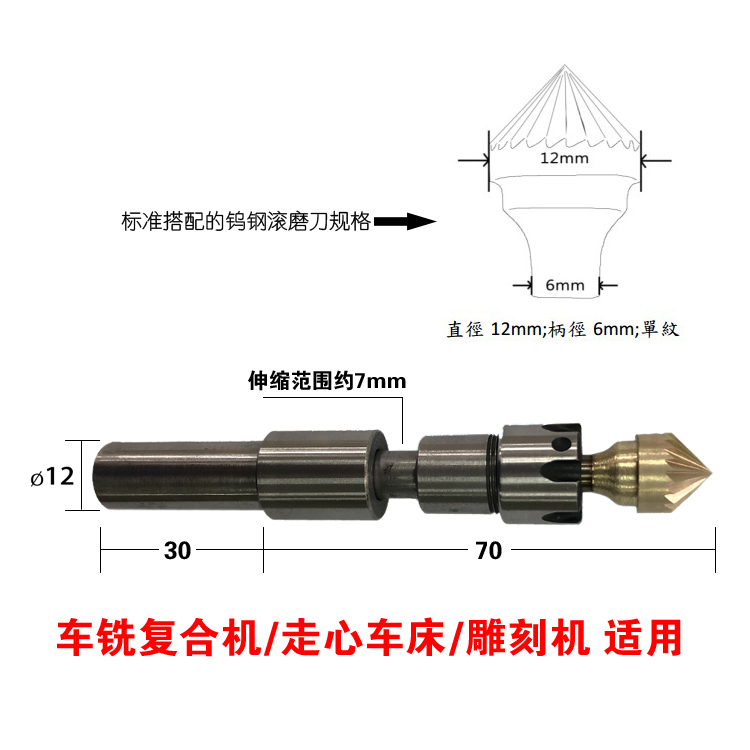
刀杆内的辅助弹簧为中间压力值,如无法达到所需弹力效果请更换附带在包装盒内的弹簧。
前端钨钢滚磨刀规格为图示规格,如需其他规格客户可自行购买更换,刀杆ER11-6规格,夹持6mm柄径。
常见问题:
过度倒角: 1,增加进给 2,减小压入量(过小的压入量会导致刀具跳动从而损伤工件和刀具及机床) |
倒角不一致: 1,由于方向的变化,进给速度不是恒定的——降低进给(适用于改变加工方向时产生的倒角不一致) 2,进给过低——增加进给速度 (适用于非改变加工方向产生的倒角不一致) 3,工具位置(压入量)没有调整好——压入量为1-2mm |
倒角过小: 1,减小进给 2,增加浮动压力 3,降低主轴转速 |
倒角不平: 1,增加主轴转速 2,更换切削头 |
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












