
伺服动力头为什么既能钻孔又能攻牙?
伺服动力头既能钻孔又能攻牙的核心原理
普通气动 / 液压动力头只能恒定单向旋转,做不了精密攻牙;而伺服电机 + 精密进给丝杠的双闭环控制,同时解决了钻孔切削、攻牙同步进退两大需求,一台设备通用两道工序。
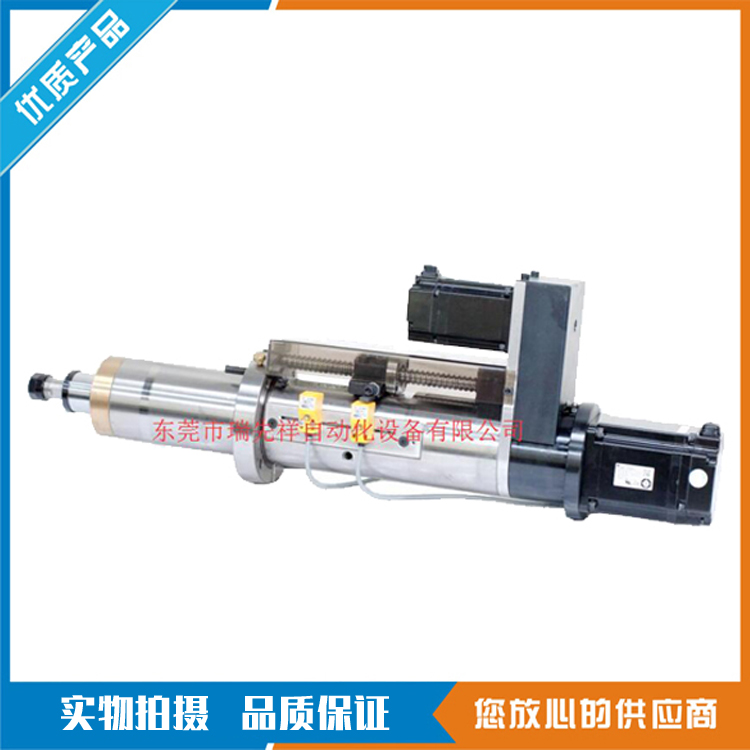
一、核心硬件基础(一机两用的硬件前提)
- 伺服主轴电机(可控转速、正反转、扭矩)
钻孔:高速单向持续旋转,大切削转速;
攻牙:低转速、精准扭矩,攻到底自动反转退牙,不会断丝锥。
普通动力头不能精准反转、控扭矩,丝锥极易崩断。
- 伺服进给滑台(进给速度全程无级可调)进给轴独立伺服驱动,进给速度和主轴转速可单独设定、联动匹配。
- 精密同步传动结构(ER 夹头 / 刚性主轴)夹持钻头、丝锥通用,无需更换机头;搭配伸缩补偿或同步进给结构适配攻牙。
二、钻孔、攻牙两种加工模式的控制逻辑
1. 钻孔模式:主轴高速 + 匀速进给
加工逻辑简单:主轴单向高速旋转 → 滑台匀速向前进给切削 → 钻深到位快速退回。只需要稳定转速、稳定进给,伺服轻松实现,适合不锈钢、铝、铁各类钻孔。
2. 攻牙模式:主轴转速与进给严格同步(关键)
螺纹有固定螺距,主轴转 1 圈,进给必须前进 1 个螺距,否则直接崩断丝锥。伺服独有双轴同步联动功能:
程序输入螺纹螺距,系统自动匹配「主轴转速 ↔ 进给速度」;
攻至设定深度,主轴立刻同步反转,进给同步后退;
伺服实时扭矩监控,碰到硬料、卡料自动降速停机,保护丝锥。
气动头无同步联动,进给和转速无法匹配,只能做简易攻牙,精度、良率极差。
三、两种工艺共用同一台动力头的优势
程序一键切换
触摸屏切换钻孔 / 攻牙程序,不用更换动力主机,仅更换钻头 / 丝锥工装。
行程、转速全域可调
钻孔要高速大进给;攻牙要低速同步进给,伺服无级调速全覆盖。
刚性足够兼顾两种切削负载
主轴高刚性轴承、重载丝杠:钻孔承受径向切削力,攻牙承受轴向螺纹扭力,结构强度通用。
可复合工序加工
同一工位连续加工:先钻孔→自动退刀→更换丝锥→攻牙,自动化流水线无需两台设备。
四、补充区分:单伺服 / 双伺服动力头差异
单伺服动力头(主轴伺服,进给丝杆伺服)
主流通用款,完全满足钻孔 + 攻牙,性价比高;
双伺服攻牙动力头
主轴、进给各一套独立伺服,同步精度更高,深孔、细牙、不锈钢精密攻牙首选,钻孔性能同样更强。
总结
伺服动力头一机两用的本质:伺服系统实现转速、进给、扭矩、正反转全数字化同步控制,硬件刚性主轴通用钻头 / 丝锥,程序切换加工逻辑,因此同一台设备既能高速钻孔,又能精准同步攻牙。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












