
伺服动力头攻牙扭矩保护实现方式
伺服动力头攻牙扭矩保护实现方式
伺服攻牙动力头扭矩保护分为电子软件扭矩保护(伺服驱动器)、机械扭矩保护(扭矩限制 / 安全夹头)两大类,实际设备大多两者搭配使用,电子做预警停机,机械做最后一道硬保护,防止断丝锥、损坏动力头内部齿轮轴承。
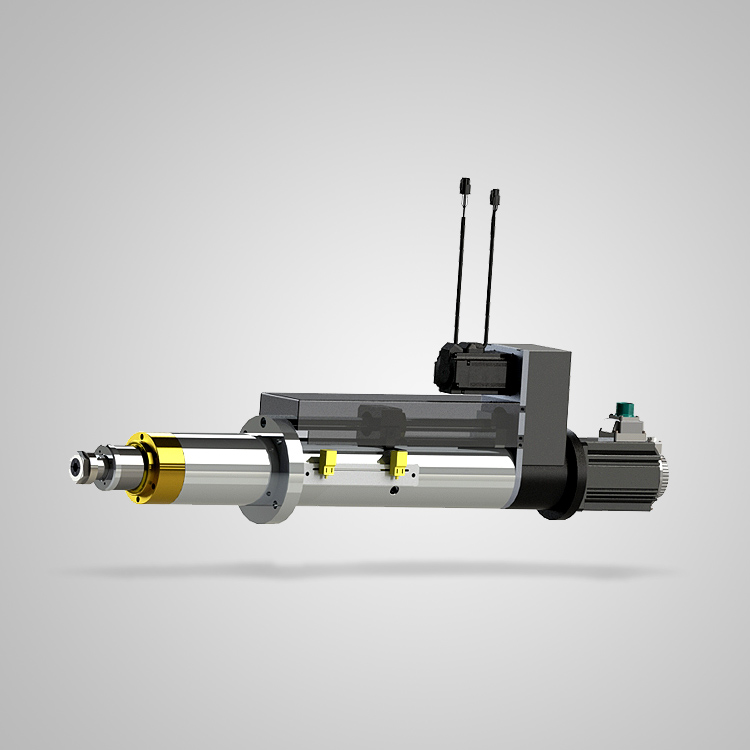
一、电子扭矩保护(伺服驱动器实现,主流)
伺服电机输出扭矩与电机 Q 轴电流成正比,驱动器高速采样电机电流,间接计算实时负载扭矩,不需要额外扭矩传感器。
工作流程
攻牙时伺服驱动器电流环几千次 / 秒采集电机相电流,换算出当前实际输出扭矩;
PLC / 驱动器内部设定扭矩阈值(根据丝锥大小、加工材料设定);
当铁屑卡死、盲孔攻到底、底孔偏小,负载扭矩>设定阈值:
轻度过载:优先降低进给速度,释放切削应力;
持续过载:立刻停止 Z 轴进给,主轴停止,部分程序可自动反转退刀;
同时输出过载报警,停机锁机。
刚性攻牙(位置模式攻牙):靠电流观测扭矩做过载判断; 扭矩模式攻牙:直接限制电机最大输出扭矩,负载超过设定扭矩电机就会被负载憋停。
电子保护优缺点
✅优点:参数数字可调,修改方便,可记录过载数据,可联动自动退刀,无机械磨损; ❌缺点:伺服电流检测是电机侧扭矩,传动齿轮、花键有损耗,不是丝锥真实扭矩;瞬时冲击过载有几毫秒响应延时,极端瞬间冲击来不及反应,有可能断丝锥。
二、机械扭矩保护(硬件保护,最后防线)
安装在输出端,丝锥夹头位置,常见滚珠式扭矩限制安全夹头(攻牙安全扭力夹头),弹簧压紧钢珠传递扭矩。
工作原理
正常攻牙:弹簧把钢珠压入从动盘凹槽,动力完整传递给丝锥;
丝锥负载超过夹头预设扭力:钢珠克服弹簧压力被挤出凹槽,夹头内部打滑空转,电机和动力头继续转,丝锥停止转动,保护丝锥不被拧断;
过载解除后钢珠自动落回凹槽,恢复传动;部分可以加装接近开关,打滑时给 PLC 信号触发停机报警。
还有摩擦片式离合器,依靠摩擦摩擦力传递扭矩,过载摩擦片打滑;缺点摩擦片长期打滑会磨损,扭矩值会漂移,需要定期校准扭力。
机械保护优缺点
✅优点:毫秒级物理响应,直接保护丝锥端,不受伺服电气延迟影响,冲击卡死瞬间生效; ❌缺点:扭力靠弹簧预紧调节,调节麻烦;长期打滑弹簧疲劳,扭矩会变化;打滑不会自动退刀,需要设备检测打滑信号再执行反转。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












