
伺服动力头在自行车零件加工行业的应用
伺服动力头在自行车零件加工行业的应用
一、行业加工痛点
自行车零部件包含车架接头、五通、把立、花鼓、曲柄、快拆、座管夹等,材质多为 6061/7075 铝合金、碳钢、不锈钢。 加工特点:批量大、孔位多,有钻孔、倒角、攻牙复合工序;零件薄壁易变形,孔距、牙距精度要求高;产品型号迭代快,传统气动动力头行程、转速固定,换款调试麻烦,加工不稳定,盲孔攻牙容易崩丝、断钻头,多品种柔性生产能力不足。
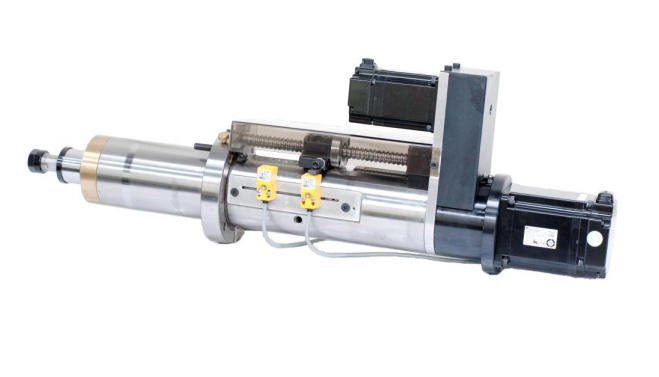
二、伺服动力头应用场景
1. 车架类配件:五通、头管、尾勾
工序:多孔钻孔、沉头倒角、螺纹攻牙;多为多轴组合加工
优势:双伺服动力头(转速 + 进给独立控制),攻牙同步性好,盲孔加工可精准定位深度,防止攻牙过切;同一台设备只需修改参数,快速切换不同规格车架接头。
2. 传动组件:花鼓、曲柄、牙盘底座
工序:径向 / 轴向多孔钻孔、攻丝、台阶孔加工
优势:进给速度可分段设置,入刀慢、切削匀速、退刀提速;铝合金加工降低毛刺,不锈钢曲柄加工稳定控扭矩,过载保护,减少丝锥折断损耗。
3. 小五金件:快拆、座管夹、螺丝底座
工序:小孔径钻孔、倒角、攻牙,小件大批量加工
优势:伺服进给响应快,可设定多种加工循环;搭配多轴器一次完成多孔,替代多台单轴设备,提升节拍;程序存储不同产品工艺,换产只调用程序,无需机械调整。
三、典型自动化配套方案
单机专机:单 / 双伺服动力头 + 工装夹具,用于单一零件大批量钻孔攻牙;
多工位转盘机:2~4 组伺服动力头安装在转盘工位,上下料、钻孔、倒角、攻牙同步并行,适合花鼓、曲柄等复合工序;
龙门多轴组合:多伺服动力头阵列,一次性完成车架接头多孔加工;
配套功能:冷却系统、排屑机构、扭矩检测、深度检测,异常报警停机。
四、工艺要点
加工 7075 铝合金:高转速、适中进给,减少粘刀,倒角工序单独分段控制;
不锈钢零件:降低切削线速度,平稳进给,开启扭矩保护;
盲孔攻牙:双伺服动力头优先,设置攻牙终点预留间隙,避免顶丝;
薄壁件:减小切入冲击力,分段进给,防止工件挤压变形。
五、行业价值总结
自行车零配件更新换代快,客户订单多为多品种、中小批量 + 大批量穿插。伺服动力头依靠进给与转速可编程控制,兼顾加工精度与生产柔性,减少工装改造成本,降低刀具损耗,非常适合自行车金属零部件钻孔、倒角、攻牙自动化改造,是替代传统气动动力头升级自动化产线的核心部件。
六、核心优势对比(伺服动力头 VS 气动动力头)
| 项目 | 伺服动力头 | 气动动力头 |
| 进给控制 | 伺服电机,无级调速,分段进给,深度闭环 | 气缸驱动,速度不可精细调节,行程靠限位挡块 |
| 攻牙性能 | 双伺服同步攻牙,盲孔 / 通孔都稳定,防崩牙 | 只能固定进给,盲孔攻牙风险高 |
| 柔性换产 | 参数存储,一键切换产品,调试快 | 更换行程、速度需要机械调整,换款耗时 |
| 材料适配 | 铝、钢、不锈钢都适配,可调节切削扭矩 | 适合简单铝材钻孔,硬料加工稳定性差 |
| 损耗成本 | 扭矩保护,断刀断丝锥概率低 | 冲击进给,刀具损耗偏大 |
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












