
伺服动力头使用注意事项有哪些?
伺服攻牙 / 钻孔动力头 使用完整注意事项(适配自动化产线、多轴机、专用机床)
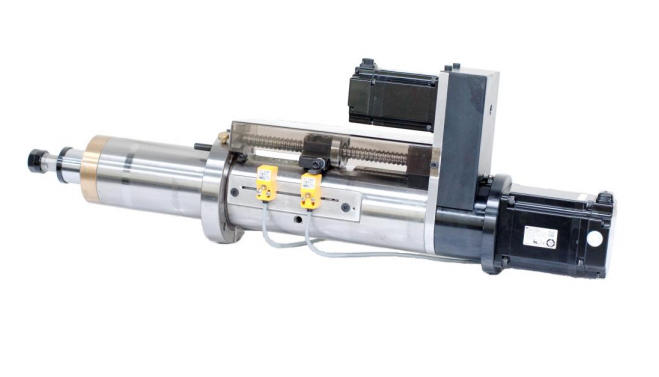
一、安装与调试注意事项
同轴度要求
动力头主轴、夹具、丝锥 / 钻头必须保证同心;偏斜极易断丝锥、闷牙、伺服过载报警、主轴轴承快速磨损。攻牙工况同轴度建议≤0.02mm。
刚性固定
机架安装面平整,螺丝均匀锁紧,禁止单点紧固;高速往复进给、攻牙换向时机身震动会造成定位漂移、螺纹精度变差。
联轴器 / 刀柄安装
ER 夹头清洁无铁屑,夹头不要过度锁紧;丝锥选用攻牙专用浮动刀柄(伸缩补偿刀柄)!
重点:伺服同步攻牙虽然主轴与进给伺服联动,但机械存在微小误差,浮动刀柄必不可少,避免拉断丝锥、烂牙。
行程限位设置
必须设置硬限位 + 软限位,严禁动力头超行程撞击;防止伺服电机过载、丝杆撞坏、编码器故障。
二、攻牙加工工艺重点(伺服动力头核心)
攻牙油合理使用
金属加工务必供给攻牙油:润滑减少丝锥摩擦、冷却降低高温、冲走铁屑,防止螺纹拉伤、丝锥烧损粘屑;铝合金可用乳化液,钢件、不锈钢优先专用攻牙油。
转速与进给严格匹配
伺服攻牙依靠转速与进给同步,严格按照螺距设置参数;禁止随意调快进给或者转速,不同材料逐步试切,不要直接满参数加工。
盲孔攻牙预留底孔深度
盲孔底部预留安全距离,丝锥不能撞击孔底,否则瞬间过载,伺服报警、折断丝锥。
底孔尺寸标准
底孔偏大:螺纹牙型不饱满;底孔偏小:丝锥负荷巨大,极易断锥,不锈钢、调质钢尤为明显。
三、日常运行操作规范
开机前检查
线缆:伺服动力电机线缆、编码器线有无挤压破损;
润滑:丝杆、导轨润滑油脂充足;
刀具:丝锥有无崩齿、磨损;
油路:切削液 / 攻牙油管路通畅,喷嘴对准加工位置。
空载试运行
每日开机先低速空载往复运行 3~5 分钟,预热机构,确认无异响、抖动、异响再上料生产。
禁止负载冲击启动
工件紧贴丝锥时直接启动加工,瞬时冲击负载,损伤伺服驱动器、丝杆。
异常立刻停机
出现异响、抖动、伺服过载报警、异味、冒烟,马上断电停机排查,禁止强行继续生产。
四、润滑与维护(延长动力头寿命关键)
主轴轴承
按照厂家周期加注润滑脂;高速机型缩短保养周期,不要混用不同型号润滑脂。
滚珠丝杆
定期清理丝杆表面铁屑,涂抹专用丝杆油脂;铁屑进入丝杆会造成磨损、间隙变大、定位不准。
保持清洁
防护罩完好,避免切削液、铁屑大量侵入动力头内部;进水进油会腐蚀轴承、伺服电机。
⚠️ 严禁高压水枪直接冲洗动力头电机、伺服接线盒!
五、电气伺服系统注意事项
接地可靠
动力头伺服电机、控制柜可靠接地,防止干扰导致进给不同步、乱牙。
避免电压波动
电压不稳容易触发伺服过压、欠压报警;长线加装磁环降低电磁干扰。
参数不要随意改动
伺服增益、电子齿轮比、加减速时间直接影响攻牙同步性;修改参数前记录原始参数,盲目调增益会抖动、断丝锥。
断电规范
长期停机先停止加工程序,再关闭伺服驱动器,最后切断总电源;不要直接急停断电。
六、禁忌事项(红线)
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












