
伺服动力头用于深孔加工的注意事项分析
伺服动力头深孔加工全套注意事项
深孔一般定义孔深 ÷ 孔径>5 倍,难点集中在排屑、散热、主轴刚性、钻头定心、伺服进给稳定性,下面分设备调试、刀具工装、程序参数、冷却排屑、材质工艺、日常故障防控六大板块整理实操要点。
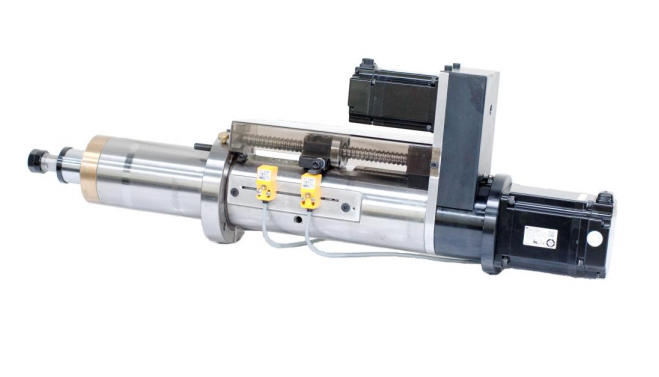
一、动力头前期安装与刚性调试
保证主轴‑刀柄‑钻头‑工件同轴度
主轴跳动控制≤0.02mm;ER 夹头清理铁屑毛刺,禁止过紧锁死夹头;转接头、加长杆尽量少用,加长杆越长越容易振刀、孔位歪斜。卧式 / 立式安装底座螺丝均匀锁紧,安装台面平整,加工期间机身不能震动移位。
伺服限位、负载参数调试
设置软限位 + 硬限位,禁止钻头撞击工件底面、夹具;调高伺服进给刚性,深孔往复啄钻加减速放缓,防止频繁启停冲击丝杆;开启扭矩过载报警,堵屑闷刀立刻停机,防止烧坏主轴轴承与伺服电机。
长孔加工优先选用刚性更强的短款主轴,超长钻杆工况降低动力头进给速度。
二、刀具、引导孔与工装要点
钻头选型
深径比≤8:普通加长合金麻花钻;
深径比>8:优先内冷枪钻 / 内冷麻花钻;
不锈钢、调质钢选用耐高温涂层钻头。
必须加工导向定位孔
先用中心钻定位,再用短钻头加工导向孔,导向深度 1.5‑3 倍孔径,导向孔径比钻头大 0.01~0.03mm,杜绝钻头起步跑偏、钻偏、折断。
工件牢固夹紧,薄壁件增加辅助支撑;斜面、圆弧面先要加工平面再钻孔。
三、伺服程序、啄钻进给参数设置(最关键)
禁止一刀直接钻到底,启用 G83 深孔啄钻循环
常规每次进给深度 Q=1‑2 倍钻头直径;
孔越往深处,递减单次进给量,例如 3mm→2mm→1.5mm→1mm,降低深层切削阻力;
排屑退刀:浅孔退至安全 R 点;深孔只需向上回撤 1~3mm 即可,减少空行程、规避接刀痕。
通孔钻透前 0.5‑3mm,进给下调至原速度 30%,防止钻头破壁冲击崩刃。
盲孔加工孔底预留 2‑5mm 安全余量,钻头严禁撞击孔底,触发伺服过载报警、断刀。
切削速度参考
硬质合金钻头:进给 0.15‑0.3mm/r;
高速钢钻头:进给 0.05‑0.1mm/r;
深孔整体转速相比普通浅孔下调 20%‑30% 抑制振动。
四、冷却、冲屑规范(深孔成败核心)
深径大于 3 倍孔径,普通外侧喷淋冷却效果很差,优先中心出水刀柄 + 内冷钻头,高压切削液直冲刀尖,带走热量、冲出铁屑。
材料冷却液选用
铝件:乳化液、水溶性切削液;
碳钢、合金钢、不锈钢:深孔专用钻孔油;
定时清理孔口堆积铁屑;每次退刀阶段持续供油;塑性材料退刀选用高转速低进给,防止铁屑刮伤孔壁、勾住钻头。
五、不同工件材质工艺禁忌
不锈钢:低转速、小进给、充足极压切削油;啄钻深度减小,频繁退屑,防止粘屑烧刀;
铝合金:高转速、排屑槽宽大钻头,防止铝屑挤压堵死;
调质硬料:降低进给量,选用 TiAlN 涂层钻头,严控主轴震动。
六、运行监控、保养与故障预防
加工时监听动力头噪音、震动;出现异响、抖动、伺服负载飙升立刻停机排查堵屑;
定时检查 ER 夹头磨损、主轴跳动、丝杆润滑;加长钻杆每次加工前检查弯曲形变;
控制加工环境铁屑、切削液侵蚀动力头,做好主轴防水防尘;长期深孔量产优先 IP54 防护等级伺服动力头;
出现孔径偏大、孔壁划痕、直线度偏差:优先排查同轴跳动、振刀、排屑不畅、钻头磨损;频繁断刀减小单次啄入深度、提升冷却压力。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












