
伺服动力头加工不锈钢的优势分析
伺服动力头加工不锈钢(SUS304/316L 等)核心优势
不锈钢痛点:加工易加工硬化、粘刀、排屑差、攻牙断丝锥、进给不稳、螺纹乱牙,伺服(尤其双伺服)就是针对性解决这些问题
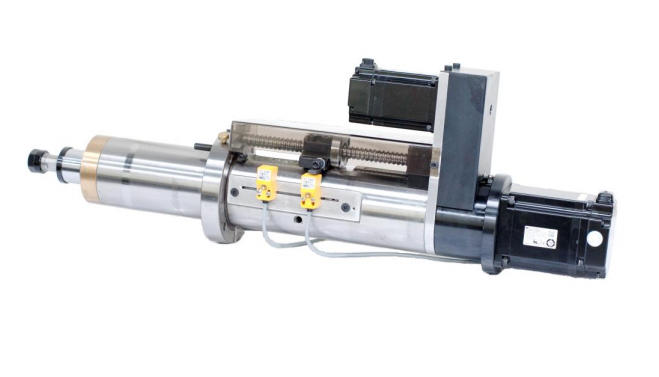
转速、进给独立可调,适配不锈钢低切削参数主轴与进给伺服分开闭环控制,可自由设定低转速、小进给、分段进给(快进→工进→退刀),避开不锈钢加工硬化区间;不像气动动力头压力波动、进给不可控,容易越钻越硬、烧刀、粘刀。深孔可编程间歇退刀排屑,改善不锈钢缠屑堵屑问题。
刚性攻丝同步精准,大幅降低断锥、乱牙双伺服主轴转速和进给严格跟随螺距同步,攻牙时不会出现超前 / 滞后;支持扭矩监测保护,切削阻力异常时自动减速、退回,是不锈钢攻牙最核心优势,丝锥损耗明显低于气动、导螺杆攻牙头,螺纹光洁度、精度稳定。
扭矩稳定充足,抗硬化切削伺服低速大扭矩输出,持续稳定切削力,不锈钢切削阻力波动大时不会丢转、打滑;搭配高刚性结构,抑制颤振,孔壁光滑、毛刺少,减少后续去毛刺工序。
深度、位置重复精度高,一致性好编码器闭环定位,深度可控到微米级;批量不锈钢零件钻孔、沉孔、倒角、攻牙尺寸稳定,适合水暖、阀门、医疗器械、汽车不锈钢件大批量自动化生产,良率更高。
工艺柔性强,换款快程序直接改转速、进给、行程、螺距,不用换齿轮、换导螺杆;同一台动力头可完成钻孔、铰孔、沉孔、攻丝复合加工,适合多规格不锈钢零件混产,搭配多轴器可多孔同步加工。
全电动结构,稳定干净,维护简单无液压漏油、气压不稳问题;不锈钢切削粉尘、切削液环境下故障率更低,容易接入自动化专机、流水线,方便联动检测、计数、报警。
刀具寿命提升,综合成本下降进给匀速可控、冲击小,减少不锈钢加工时刀具崩刃、烧损;虽然设备投入比气动高,但刀具消耗、不良品、停机换刀成本明显降低。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












