
伺服动力头加工铜材的优势
伺服动力头加工铜材(黄铜 / 紫铜)核心优势
铜材加工痛点:质地软、塑性大、容易粘刀、积屑瘤、缠屑、热胀变形、薄壁易塌角,紫铜尤其难加工;双伺服动力头主轴、进给独立可控,刚好匹配铜材切削特性。
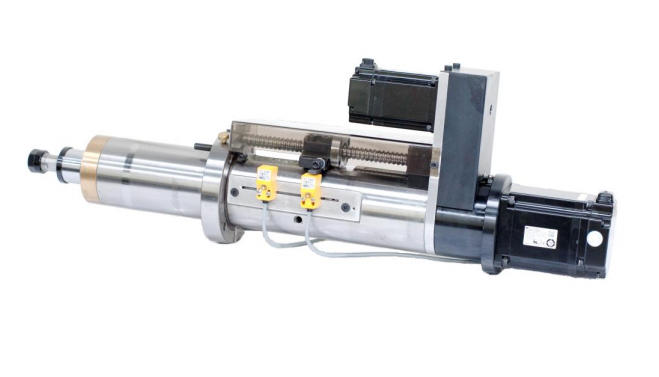
转速、进给无级可调,适配铜材高速切削伺服宽转速区间,可轻松给到铜材需要的高切削线速度,抑制积屑瘤、粘刀;黄铜高速轻快切,紫铜可以分段参数,区别于气动头档位固定、调速麻烦的短板。支持啄钻、间歇退刀排屑程序,解决紫铜长缠屑问题,减少刮伤孔壁。
双伺服同步攻牙,螺纹质量稳定、丝锥不易断主轴旋转与进给闭环同步,螺距跟随精准。铜件攻牙容易挤牙、粘屑、烂牙,伺服同步可以柔和加减速,减少瞬间冲击;水暖、阀门、连接器铜件螺纹一致性好,不易滑牙、崩牙,良品率远高于普通气动攻牙头。
进给推力可控、柔性好,防挤压变形、塌边铜软、薄壁、薄法兰很容易被进给顶变形。伺服可以设定软限位、限力进给,进给力稳定可控,不会像气动头冲击力忽大忽小;适合散热铜片、铜端子、薄壁铜接头的小孔、浅孔加工,减少毛刺与挤压变形。
定位与重复精度高,批量尺寸稳定精密滚珠丝杆 + 闭环反馈,重复定位精度高。铜受热膨胀大,稳定可控的进给、停顿、退刀时序,减少尺寸漂移;大批量水暖、通讯铜件,孔径、深度、螺纹深度一致性好,抽检良率稳定。
工艺可编程,一键切换黄铜 / 紫铜参数,换型快不同铜合金(H59、H62、紫铜 C110)切削差异很大,直接调用预设参数组,钻孔、攻牙工序一键切换,不用换齿轮、调气缸压力,适合多品种铜件自动化专机、多轴器配套,换款省时。
振动小、表面光洁度更好伺服启停加减速平滑,冲击振动小。铜件精加工对刀纹、毛刺敏感,低振动切削,孔壁、螺纹表面更光亮,后续去毛刺工作量减少。
节能、维护简单,适合自动化产线无液压油、气缸漏气问题,噪音低,长时间批量加工稳定,适合铜接头、散热件、新能源铜排小孔攻钻流水线配套。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












