
伺服动力头加工铸铁的优势
伺服动力头加工铸铁(灰铁、球墨铸铁)核心优势
铸铁切削特点:材质脆性、颗粒状切屑、硬度不均匀、容易崩刀、孔深 / 螺纹精度难控、刀具磨损快;伺服动力头刚好针对性解决这些痛点,对比气动 / 液压动力头优势明显:
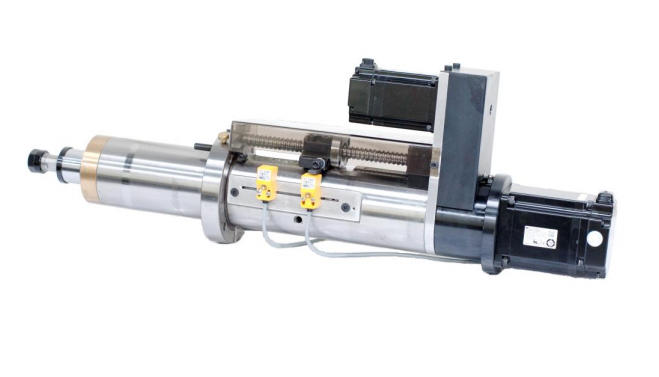
进给、转速柔性可调,适配铸铁多变硬度铸铁不同批次、厚薄、砂眼位置切削阻力波动大,伺服可以程序内无级调速、分段进给:快进→工进→慢进(孔底降速)→退刀。硬点位置自动控进给,避免瞬间冲击崩钻头、崩丝锥;灰铁高速轻快削、球墨铸铁低转速大扭矩加工一键切换,不用换机械档位。
深度定位精准,盲孔、沉孔一致性好滚珠丝杆 + 闭环编码器,深度重复精度高,盲孔、沉头孔深度稳定,不会像气缸动力头受气压波动、负载变化导致深浅不一,适合阀体、泵体、电机壳等铸铁件批量钻孔、倒角、锪沉孔。
双伺服同步攻牙,铸铁攻丝不易烂牙、断锥铸铁攻牙很容易因为进给和转速不同步、阻力突变扯坏螺纹。双伺服主轴 + 进给严格跟随同步,螺距稳定;还可以做扭矩监控,过载及时停机保护丝锥,大幅降低铸铁内螺纹崩牙、掉牙、丝锥折断不良率,球墨铸铁攻丝效果提升尤其明显。
扭矩可控,抗冲击,延长刀具寿命伺服支持扭矩限制,遇到铸件硬点、夹砂时不会硬顶硬推,缓冲切削冲击;铸铁是磨料型切屑,稳定可控的切削参数,减少刀具非正常磨损,钻头、丝锥消耗明显下降,综合刀具成本更低。
排屑节奏可控,减少堵屑划伤孔壁铸铁是粉状碎屑,容易堆积在孔内刮伤内壁。可设置间歇进给、抬刀排屑程序,深孔加工(G83 深孔钻逻辑)直接在动力头程序实现,不用额外机构,孔壁光洁度更好,减少毛刺、划痕。
刚性稳定,适合多轴批量专机配套伺服动力头刚性足,可搭配多轴器同时多孔加工,适合铸铁壳体多排孔大批量自动化线;无气动管路、油压渗漏问题,铸铁粉尘环境下维护简单,油污少、车间干净,故障率更低。
工艺复合,一台动力头多工序同一台伺服动力头,程序切换就可以完成钻孔→锪孔→倒角→攻牙,适合铸铁阀体、水泵壳体、变速箱壳体多工序加工,减少工装、换头时间,提升节拍。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












