
伺服动力头黄铜三通接头加工案例
一、工件信息
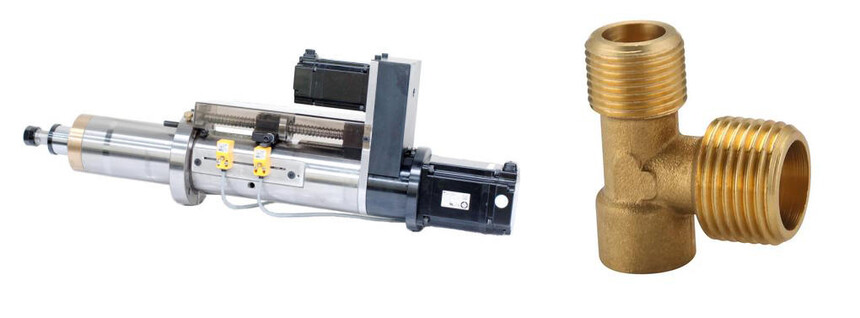
工件:水暖黄铜三通(二外牙一内牙,如图)
材质:HPb59-1 黄铜(易切削黄铜,攻丝容易粘刀、容易 “啃牙”)
加工工序:预制毛坯→端面倒角→底孔钻孔→内牙攻丝→外螺纹车削 / 滚牙→去毛刺
难点:三个方向呈 90° 垂直孔,孔位同轴度、螺纹牙型一致性要求高;批量量产要控节拍、减少二次装夹定位误差
二、方案配置(伺服钻孔攻牙动力头 + 多轴工装 / 水车转盘)
动力头选型:双伺服攻牙动力头(进给伺服 + 主轴伺服,同步跟随攻牙,刚性攻丝,无乱牙),可搭配多轴器,一次同时加工多孔;也可采用水车转盘式组合机,多个工位独立布置伺服动力头
工装夹具:专用定位治具,一次装夹定位三通毛坯,转盘分度 90° 切换加工面,不用反复拆夹
刀具配置
钻孔:黄铜专用直槽麻花钻(减小前角,防黄铜扎刀、粘刀)
攻牙:挤压丝锥优先(黄铜适合无屑挤压,螺纹光洁度更好),切削丝锥可选螺旋槽丝锥,配合冲屑
冷却:乳化液喷淋,持续冲屑,防止铜屑缠绕丝锥
控制:PLC / 伺服驱动器设定转速、进给、攻牙深度、回退速度;可分段调速,进刀慢、切削稳定、退刀提速
三、加工流程(水车转盘量产版,行业主流)
工位 1:人工 / 振动盘上料,夹紧定位
工位 2:伺服动力头钻孔 + 端面倒角(内牙底孔)
工位 3:双伺服动力头刚性攻内螺纹(伺服主轴与进给严格同步,适配管螺纹 G1/2、G3/4 等)
工位 4:另外两路伺服动力头加工另外方向底孔、攻丝
工位 5:外螺纹滚牙 / 车牙、孔口去毛刺
工位 6:下料,成品出料,流转检验
优势:一次装夹分度完成三个方向孔 + 螺纹,避免多次装夹带来的角度偏差,三通三个管口垂直度稳定,适合水暖、燃气阀铜接头大批量生产
四、工艺参数参考(G1/2 管牙黄铜三通)
底孔:Φ18mm
攻丝转速:800–1200r/min(黄铜可以高速,相比钢件快很多)
攻牙模式:双伺服同步刚性攻牙,跟随螺距进给,不采用浮动攻牙
节拍:单只成品 12–18s(看工位数量、是否多轴并行)
重点:黄铜塑性大,进给不能过猛,排屑一定要通畅,否则容易出现烂牙、螺纹拉毛
五、对比普通气动动力头的优势
✅ 伺服动力头:螺距精准可控,深度闭环,螺纹一致性强;深度、转速、进给随时在触摸屏修改,换规格三通改程序即可,换款灵活;过载保护,丝锥不容易崩断 ❌ 气动动力头:进给速度固定,攻牙深度靠限位,管螺纹容易深浅不一,换产品调试麻烦,适合单一简单小件
六、适用延伸
同套伺服动力头方案,可覆盖弯头、直通、分水器铜接头、水暖阀座等各类黄铜管件钻孔攻丝;也可用于不锈钢三通(降低转速、加大冷却)。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












