
伺服动力头攻牙 VS 传统牙规(导螺杆)动力头攻牙优势
伺服动力头攻牙 VS 传统牙规(导螺杆)动力头攻牙 优势分析
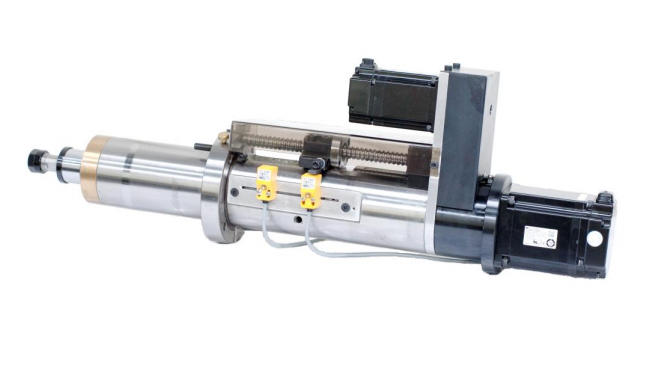
原理简述: ✅ 牙规式:靠后端固定螺牙导杆(牙规 + 牙母)强制联动,一套牙规只对应一个固定牙距,主轴旋转带动牙规旋转,靠机械螺纹驱动进给,转速和进给绑定不可独立调节。 ✅ 伺服(双伺服为主):主轴旋转伺服 + 进给伺服独立控制,系统电子同步转速与进给,无机械牙规约束,牙距软件设定,刚性攻丝。
一、换型灵活性(最大差异点)
伺服动力头牙距、攻牙深度、攻牙转速、退刀速度、接近 / 离开速度全部触摸屏参数设置,不用更换任何牙规、牙母配件。M1.0、M1.25、M1.5、英制牙、细牙、非标牙距一键切换;同一条产线可混排多种螺纹产品,适合多品种、小批量、频繁换款订单。 支持盲孔攻牙深度精准设定、分段变速(切入慢、中间快、底部减速、退刀提速)。
牙规动力头一个牙规只对应单一螺距,换牙距必须拆换牙规 + 牙母,还要重新校正,换型耗时久;只适合单一牙距长期大批量生产,换款成本高、备牙规配件多。
二、螺纹精度与稳定性
伺服:电子同步,加减速平滑可控,间隙补偿;盲孔牙底深度一致性好,牙型饱满,容易稳定做到 6H 精密螺纹;长期使用不会因为牙规磨损出现螺距漂移。 可做刚性攻丝,减少浮动夹头依赖,多轴同步攻牙一致性更强。
牙规:靠机械螺杆啮合,长期磨损后产生背隙、螺距偏差;牙规磨损后螺纹光洁度下降、深浅不稳定;盲孔底部容易因为机械惯性冲底、烂牙。
三、断锥防护、刀具寿命
伺服:实时扭矩监测,堵转、负载异常立刻报警、停止、反转退出,智能扭力保护,大幅降低不锈钢、钛合金、高碳钢等难加工材料的断丝锥概率;可针对不同材料设定安全扭矩阈值,丝锥寿命明显延长。
牙规:纯机械强制进给,没有电气扭矩监测;卡死时硬拉硬推,极易断丝锥;只能依靠浮动攻牙器缓冲,保护能力有限。
四、加工效率
伺服:进退刀速度独立可调,攻牙完成后可以高速退刀;切入段低速稳切削,稳定段提速,整体节拍优化空间大;同一动力头钻孔、攻牙共用,一台两用,设备复用率高。
牙规:进给速度和主轴转速被牙距锁死,退刀速度和攻牙速度一样,无法提速;只能攻对应牙距螺纹,不能直接用来钻孔。
五、适配材料与工艺范围
伺服:铝、铜、铸铁、碳钢、不锈钢、合金、薄板、厚件、盲孔、通孔都适配;可低速攻硬料、高速攻软料,参数自适应;适合水暖、汽配、医疗器械、散热片等多材质精密螺纹。
牙规:更适合铝、铜、铸铁等软质材料稳定大批量通孔;硬料、盲孔、薄壁件容错率低,容易烂牙、断锥。
六、维护成本与长期使用
伺服:无牙规易损件,不需要频繁储备各种规格牙规;日常维护简单,主要是导轨、丝杆润滑;磨损带来的精度漂移可以软件补偿。
牙规:牙规、牙母属于消耗件,频繁使用磨损快,需要持续备货、定期更换校正;牙规种类多,管理麻烦。
七、自动化集成能力
伺服:支持 PLC 通讯、信号交互、计数、良品 / 不良品信号输出,方便对接流水线、机械手、检测工位;可存储几十上百套产品配方,一键调用,适合全自动化产线。
牙规:IO 信号简单,只能控制启停、正反转,缺少扭矩、深度预警,自动化管控能力弱。
八、劣势对比(客观说明,选型参考)
伺服动力头:采购成本更高,需要调试人员懂参数;供电与控制要求更高。
牙规动力头:单价便宜、结构简单、故障率低,单一产品大批量长期生产性价比很高,很多稳定铝件量产线依然优先选用。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












