
伺服动力头加工铝制缸体案例分享
案例:摩托车铸铝缸体(气缸体 + 缸头)双伺服动力头钻攻专机项目
一、工件信息
工件:单缸摩托车铸铝缸体(ZL108 铸造铝合金,砂铸 + 精铸毛坯) 加工工序:油道孔、安装底孔、法兰通孔、大量盲牙(M4、M5、M6、M8)、沉孔倒角难点:
铸铝疏松、气孔、毛坯余量不均,容易粘刀、积屑瘤;
大量盲孔攻丝,原来气动头经常烂牙、滑牙、断丝锥;
多品种缸体轮流生产,换款频繁;
主机厂要求螺纹通止规 100% 合格,孔深一致性稳定,清洁度高,不能有油污污染铝铸件。
二、原方案(气动动力头)痛点
气压波动,进给忽快忽慢,盲孔攻丝尾部烂牙,不良率 8%~12%;
丝锥损耗大,每班要换 3~4 支 M6 丝锥;
换机型要调限位、换齿轮,换产 40 分钟以上;
深浅公差波动大,一批工件深浅参差不齐。
三、改造方案
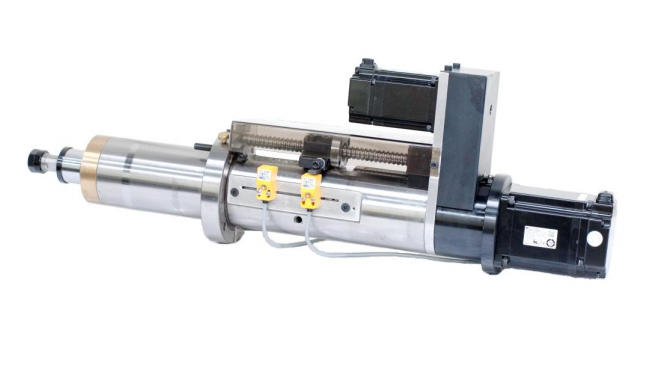
配置:双伺服钻攻动力头(主轴伺服 + 进给伺服电子齿轮同步)+ 多轴器 + 转盘专机,卧式安装,搭配乳化冷却 + 强吹气排屑;PLC 控制,分段工艺:快进→工进→倒角→攻丝→延时清屑→退刀;开启扭矩监控保护。
重复定位精度:±0.02mm
转速范围:0–6000rpm,铸铝高速轻快切削
攻丝模式:刚性同步攻丝,盲孔底部预留安全距离,到限自动反转退刀
参考切削参数(铸铝缸体)
钻孔:φ5.2 底孔,S4500rpm,F800mm/min,啄钻分段排屑,防粘铝
M6 盲牙:S2200rpm,进给按螺距同步,扭矩阈值设定,堵屑、碰底立刻反转退出
四、改善效果(落地数据)
螺纹不良率降到 0.8% 以内,通止规一次性通过率大幅提升;
丝锥消耗下降 65%,刀具成本明显降低;
孔深一致性稳定,整批深浅波动≤0.03mm;
换产只需要调用程序,3~5 分钟切换另一款缸体;
无液压漏油,铝件清洁度满足汽配交付标准;
节拍稳定,单工位节拍 28s / 件,适配自动化连线,可接入 MES 采集扭矩、报警记录。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












