
伺服动力头与攻牙动力头的区别
伺服动力头是大类(包含伺服钻孔、伺服攻丝、双伺服钻攻一体);大家常说的 “攻丝动力头” 多指【机械同步攻丝动力头(牙规式)】,用普通异步电机,靠内部螺纹副实现进给。下面是对比:
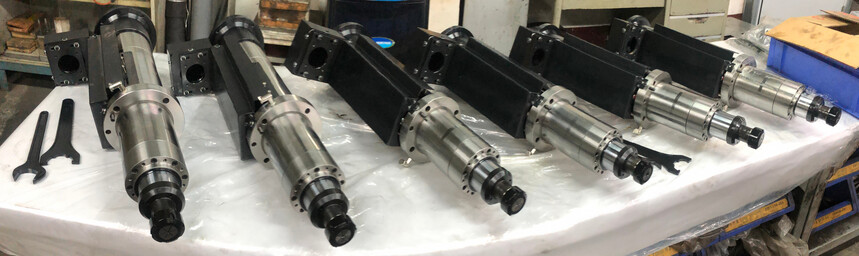
1、驱动与同步原理(核心差别)
✅ 机械同步攻丝动力头(传统攻丝动力头)
主轴一般是普通三相电机,主轴旋转→内部牙规螺杆带动套筒前进进给,机械硬联动,一转一进给,螺距固定由牙规决定
换螺距:要换牙规 / 换齿轮,不能直接改参数
同步靠机械结构,负载波动时容易不同步、断锥
退刀:电机反转,机械同步退回
✅ 伺服动力头(双伺服钻攻一体)
主轴伺服 + 进给伺服两台电机独立驱动,系统电子同步,主轴转速和进给 F 严格按螺距匹配,软件里直接改螺距、转速、分段速度
螺距、转速、进给、深度、倒角速度全部程序可调,公制 / 英制随时切换
带电子扭矩监控,过载报警、保护丝锥,深孔攻丝优势明显
也有单伺服进给款:主轴普通电机,进给伺服,适合钻孔,攻丝要配浮动攻牙器
2、加工功能
机械攻丝动力头:主打攻丝,不能正常钻孔;主轴和进给绑定,不适合钻孔的变进给、断屑、多级进给
双伺服动力头:钻、攻、倒角、沉孔都可以,同一台动力头,程序切换工序,钻孔可以 G73/G83 深孔排屑,攻丝电子同步
3、精度、柔性、调试
机械攻丝:结构简单、价格便宜;参数固化,柔性差,换产品改牙距麻烦;深度靠限位开关
双伺服:位置闭环,深度精度高,多段进给、攻丝减速、退刀速度独立设置;适合多品种、频繁换款、自动化专机、多轴器配套;调试靠 PLC / 运动控制器编程
4、成本与稳定性
机械攻丝动力头:便宜、电路简单,适合单一产品大批量固定螺距攻牙;牙规有磨损,长期用同步精度下降
双伺服动力头:价格更高,需要伺服驱动器 + 控制程序;电子同步几乎无机械磨损,长期一致性好,断锥率更低
5、选型一句话总结
只做一种螺纹、长期不换规格、预算低 → 机械同步攻丝动力头
既要钻孔又要攻牙、经常换牙距、深孔攻丝、多品种自动化产线、要低断锥率 → 双伺服钻攻动力头
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












