
伺服动力头与普通钻孔动力头的区别
有些客户在订购动力头的时候会询问伺服动力头与钻孔动力头的区别,根据这一点本文来进行一个对比。首先一句话理清概念:伺服动力头是大类,普通钻孔动力头多指气动 / 液压进给的钻孔动力头;伺服钻孔动力头属于伺服动力头里面的一种,行业里对比,一般就是:伺服动力头(伺服进给)VS 气动钻孔动力头。
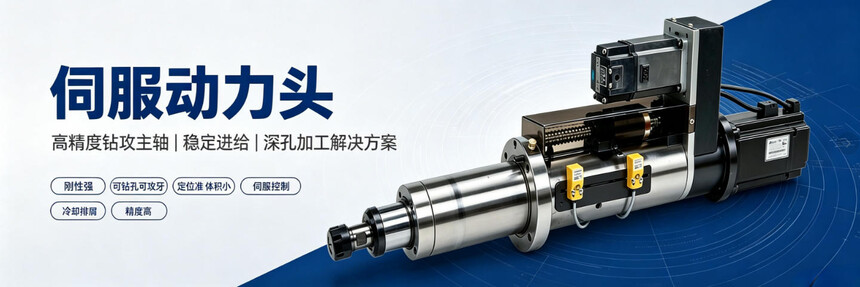
一、核心区别对照表
| 对比项 | 伺服动力头(单伺服 / 双伺服) | 普通钻孔动力头(气动为主) |
| 进给驱动 | 伺服电机 + 滚珠丝杆,程序控制进给速度、分段进刀、深度、回退速度 | 气缸进给,靠气压 + 稳速器阻尼,速度靠调压,只有快进、工进、退回简单档位 |
| 主轴控制 | 单伺服:进给伺服,主轴异步电机(转速固定)双伺服:主轴 + 进给都是伺服,转速、进给同步联动,可钻孔 + 攻牙两用 | 主轴异步电机,转速固定,只能钻孔、倒角,不能稳定攻牙,攻牙容易烂牙、断丝锥 |
| 深度精度 | 重复定位高,±0.02~0.05mm,可多段深度、啄钻、G73/G83 深孔排屑程序 | 靠行程限位开关,精度差,气压波动会导致深度不稳,深孔加工不好控制 |
| 进给刚性与推力 | 推力稳定,可加工钢、铸铁、不锈钢等硬料,低速进给不爬行 | 推力随气压波动,进给力偏小,适合铝、铜、塑料等软材、小孔 |
| 编程能力 | 支持 PLC / 数控,可做啄钻、间歇进给、攻牙同步、多产品配方切换 | 无程序,只能调行程挡块、调压,换产品调试麻烦 |
| 成本 | 价格高,需要伺服驱动器 + 电控 | 便宜,只需要气源,电控简单 |
| 适用场景 | 多品种、高精度、深孔、需要攻牙、不锈钢 / 钢件、自动化专机、节拍多变 | 大批量单一产品、小孔、铝铜、只钻孔倒角、预算有限 |
二、通俗理解
双伺服动力头:主轴伺服 + 进给伺服,转速和进给实时同步,钻攻一体,是综合性能最强的,攻牙优势最明显,不容易断丝锥
单伺服钻孔动力头:进给伺服,主轴普通电机,只能钻孔,进给可控、深度准,但转速固定,不能攻牙
气动钻孔动力头:最常见的老款钻孔动力头,靠气往前顶,结构简单便宜,但是进给不稳定,只适合简单钻孔
三、选型一句话建议
只做单一产品、铝铜小孔、预算低 → 气动钻孔动力头
只钻孔、要求深度准、深孔、钢件,不用攻牙 → 单伺服钻孔动力头
既要钻孔又要攻牙、产品种类多、不锈钢 / 碳钢、要求稳定不断丝锥 → 双伺服动力头
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












