
伺服动力头成本高,为什么越来越多人选?
伺服动力头成本高,为什么越来越多人选
一句话总结:买的时候贵,用起来综合成本更低、适配性更强,能解决普通动力头(气缸、液压、变频)搞不定的痛点,适合现在多品种、高精度、自动化产线的趋势。
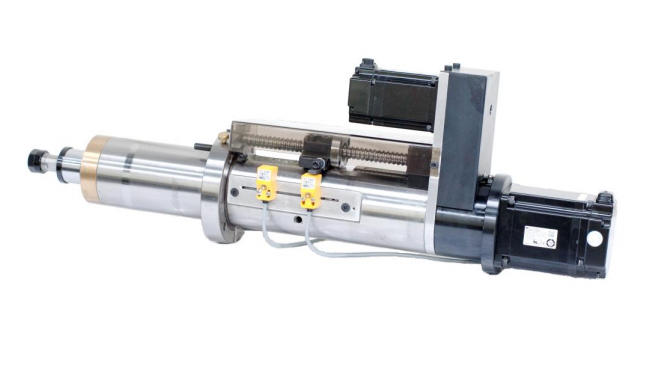
1. 精度优势,直接减少不良品
伺服可以精准控制转速、进给速度、进给位置、攻牙深度,攻牙不会乱牙、钻孔不会钻深钻浅;
液压 / 气缸动力头是刚性限位,调速粗糙,攻牙尤其不稳定,薄壁件、铝件、不锈钢很容易报废;
很多客户产品单价高,几件报废的钱,就能把伺服多出的差价吃掉,良率提升就是省钱。
2. 柔性强,一台设备做多款产品(换款快)
参数全部程序可调:转速、进给、攻牙补偿、退刀速度直接在触摸屏改;
不用换凸轮、不用调油缸节流阀、不用改挡块;
现在订单大多是小批量、多规格,一款模具 / 工装要加工好几种孔径、牙距;普通动力头一台基本只适合单一工艺,做多品种要多台设备,摊下来投入反而更高。
双伺服攻牙头更是典型:主轴 + 进给独立伺服,牙距由电机电子同步,不用靠丝锥夹头补偿,换牙距极其方便。
3. 稳定性好、故障率低,维护成本低
液压款:漏油、油温升高、压力漂移、密封圈老化,要定期换油、换密封,油污还污染工件;
气缸款:气源不稳、速度冲击大,缓冲容易坏,长时间高速工作衰减明显;
伺服是电机 + 丝杆结构,没有液压油、没有复杂气路,正常使用寿命更长,停机维修时间少;工厂最怕停机,停工损失远大于动力头差价。
4. 可监控、可接入自动化,适合流水线
伺服自带编码器,可以反馈位置、转速、扭矩:
可以做扭矩检测:钻孔碰到硬料、丝锥崩牙直接报警停机,保护刀具;
信号齐全,轻松对接 PLC、机械手、流水线、治具自动上下料;
可以统计加工数据,做生产追溯,这是很多汽配、医疗器械、水暖客户的硬性要求,普通动力头做不到。
5. 长期能耗更低
液压站电机是持续待机耗电;伺服是按需出力,不加工的时候低功耗。长时间连续生产,电费差距慢慢拉开。
6. 刀具损耗更低
进给匀速可控,没有冲击。钻孔、攻牙进给平顺,丝锥、钻头不容易崩断,刀具消耗成本下降,尤其不锈钢、铸铝这类难加工材料很明显。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












