
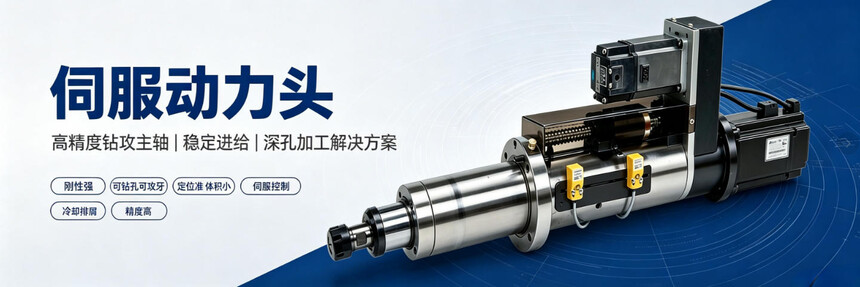
伺服动力头使用注意事项
伺服动力头使用注意事项(钻孔 / 双伺服攻牙通用)
一、开机前检查
安装面清洁平整,固定螺栓锁紧,无松动;检查主轴、丝杆、滑台无铁屑卡滞
夹头 / 筒夹、刀柄无磕碰、无脏污,刀具装夹到位,禁止硬敲硬拔钻头、丝锥,跳动控制在要求范围
确认线路、编码器接头无破损,接地可靠;动力线与信号线分开走线,避免干扰
检查切削液、攻牙油管路通畅,过滤干净;严禁冷却液、切削油冲进伺服电机、驱动器内部,做好防水防油防护
通电前确认电压匹配,先空载低速试运行,观察有无异响、抖动、报警
二、加工运行(重点:双伺服同步攻牙)
严禁超额定转速、超扭矩超负荷加工;攻牙时主轴转速与进给严格同步,牙距参数和丝锥牙距一致,否则极易断丝锥
深孔加工启用啄钻循环(G73/G83),分段进给排屑,不要一次钻到底;内冷款定期清理水路过滤器,防止堵屑闷刀
按材质匹配切削液:铝材、铜、不锈钢、铸铁选用对应切削油 / 乳化液,攻牙建议专用攻牙油,减少烧刀、拉伤螺纹
加工中出现异响、剧烈震动、温升快、伺服报警,立即停机,禁止带病运行;记下报警代码再排查
运行时禁止触碰旋转主轴、刀具、运动滑台;急停按钮保持可正常触发状态
换产品、换丝锥钻头后,先空跑试程序,再试切首件,核对深度、牙距、位置精度
三、电气与伺服驱动
驱动器保持通风散热,电箱防尘,散热风扇正常;电机、驱动器禁止敲击、撞击
断电后驱动器电容有余电,等待 5 分钟以上再开盖检修,防止触电
不要随意乱改伺服刚性、增益、电子齿轮;换负载、换丝杆、多轴器后,必要时重新做惯量识别,防止共振抖动
线缆不要强行拉扯,拖链内走线预留余量,避免长期弯折破皮;定期检查接头氧化松动
四、日常润滑与保养
每日:清理滚珠丝杆、推进杆、夹头位置铁屑;丝杆加注指定润滑脂 / 润滑油(按厂家周期,一般每日 / 每周)
定期:检查主轴轴承温升、异响;检查油封密封是否渗漏;按时更换主轴润滑脂
每日下班:清理动力头表面铁屑,擦拭干净;长期停机,主轴做防锈,放置干燥环境,定期通电空转防锈防潮
不要私自拆解主轴、伺服电机;精度异常、轴承损坏交由专业人员维修
五、常见禁忌
❌ 攻牙不同步、牙距参数设错
❌ 冷却液直喷电机与驱动器
❌ 超速、过载闷车加工
❌ 硬敲夹头、强行插拔刀具
❌ 驱动器密闭无散热、粉尘堆积
❌ 报警不处理继续生产
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣












